Einleitung
Fertigungsprojekte geraten ins Stocken, wenn die Metalle inkompatibel sind — Stahl auf Kupfer, verzinktes Blech, dünnwandiges Material. TIG-Löten mit Siliziumbronze-Zusatz umgeht alle drei Probleme. Der Schweißzusatzstab schmilzt bei etwa 1.020 °C, rund 400 °C unter dem Schmelzpunkt von Stahl. Das Grundmetall wird nie flüssig, sodass die Verbindung durch kapillare Benetzung statt durch Aufschmelzen entsteht — und Stahl-auf-Kupfer, Reparaturen an verzinktem Blech und die Restaurierung von Gusseisen werden zur Routine statt zum Experiment.
Bei der Spezifikation von Materialien für einen Fertigungslauf sind die entscheidenden Fragen: welche Zusatzgüte, mit welchen Grundmetallen sie funktioniert, wo das Verfahren im Vergleich zum Schmelzschweißen passt und wo die Verbrauchsmaterialien bezogen werden.
Was ist TIG-Löten?
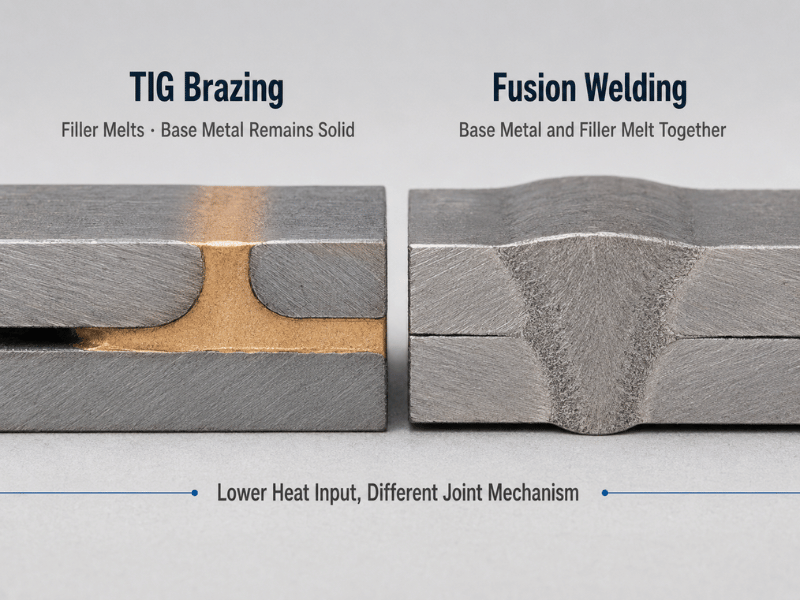
TIG-Löten verwendet einen Standard-TIG-Schweißaufbau — Gleichstromquelle, Argonschutzgas, Wolframelektrode — ersetzt jedoch den Stahl-Schweißzusatzstab durch Siliziumbronze (AWS ERCuSi-A). Der Lichtbogen erwärmt das Werkstück ausreichend, damit der Zusatz schmilzt, benetzt und fließt, aber nicht genug, um das Grundmetall zu schmelzen.
Der niedrigere Schmelzpunkt bedeutet weniger Gesamtwärmeeintrag. Weniger Wärme bedeutet weniger Verzug, weniger Zinkschäden und die Fähigkeit, Metalle zu verbinden, die beim Zusammenschmelzen spröde Phasen bilden würden. Der Kompromiss: Die Verbindungsfestigkeit liegt bei maximal etwa 50.000 psi — ausreichend für Blech, Automobilpaneele, Kunstfertigung und nicht-tragende Reparaturen, aber unzureichend für tragende Rahmen oder Druckbehälterschweißnähte.
| Schmelzschweißen (TIG) | TIG-Löten (ERCuSi-A) | |
| Grundmetall geschmolzen? | Ja | Nein |
| Schmelzpunkt des Zusatzmaterials | ~1.480 °C (ER70) | ~1.020 °C |
| Verbindungsmechanismus | Metallurgische Verschmelzung | Kapillare Benetzung + Adhäsion |
| Unterschiedliche Metalle (Stahl zu Kupfer) | Problematisch — spröde intermetallische Phasen | Zuverlässig |
| Verzinkter Stahl | Zink verdampft, Porosität, Dämpfe | Zinkbeschichtung bleibt erhalten |
| Verzug bei dünnem Blech | Hohes Risiko | Geringes Risiko |
| Zugfestigkeit der Verbindung | 000+ psi | ~50.000 psi |
ERCuSi-A: Die Spezifikation des Schweißzusatzstabs
AWS-Klasse ERCuSi-A, auch als RCuSi-A unter der Lötnorm AWS A5.27 klassifiziert, ist der branchenübliche Siliziumbronze-Zusatz. Historisch wurde er unter dem Handelsnamen Everdur verkauft.
Chemische Zusammensetzung (AWS A5.7)
| Element | Gehalt |
| Kupfer (Cu) | Rest (~95%) |
| Silizium (Si) | 2.8–4.0% |
| Mangan (Mn) | ≤ 1,5% |
| Zinn (Sn) | ≤ 1,0% |
| Zink (Zn) | ≤ 1,0% |
| Eisen (Fe) | ≤ 0,5% |
| Blei (Pb) | ≤ 0,02% |
Mechanische Eigenschaften (Im Schweißzustand)
| Eigenschaft | Wert |
| Zugfestigkeit | ≥ 50.000 psi (345 MPa) |
| Dehnung | Bis zu 65% |
| Brinellhärte | 80–100 |
| Schmelzpunkt | ~1.020 °C (1.866 °F) |
| Farbe | Goldbronze, passt zu Gussbronze und Messing |
Standarddurchmesser und Formen
ERCuSi-A-Zusatz ist in drei Standarddurchmessern erhältlich. 1/16″ (1,6 mm) und 3/32″ (2,4 mm) werden sowohl als TIG-Stab als auch als MIG-Draht hergestellt, typischerweise verpackt in 1-lb-, 5-kg- oder 10-lb-Röhren. 1/8″ (3,2 mm) wird nur als TIG-Stab hergestellt und gewichtsweise in Röhren verkauft.
Abstimmung des Zusatzmaterials auf die Grundmetallgüte
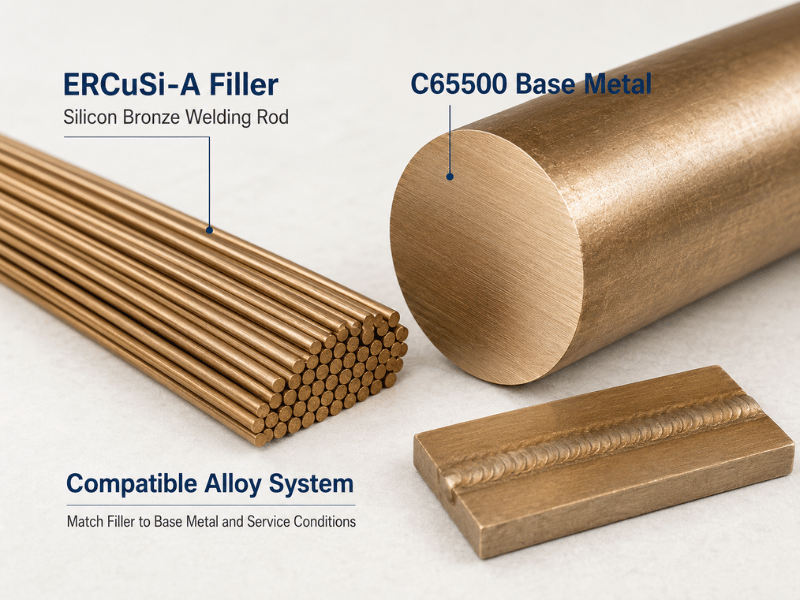
Die Chemie von ERCuSi-A überschneidet sich eng mit den Knetlegierungszusammensetzungen C65500 (High Silicon Bronze A) und C65100 (Low Silicon Bronze B). Die Füllstabspezifikation (2,8–4,0 % Si gemäß AWS A5.7) und die Knetlegierungsspezifikation C65500 (2,8–3,8 % Si gemäß ASTM B98) weisen überlappende Siliziumbereiche auf. Bei der Reparatur eines C65500-Meeresgusses oder beim Fügen von C65100-Architekturbronzekomponenten ist die Füllstoffchemie sowohl für die strukturelle als auch für die visuelle Kompatibilität ausreichend abgestimmt.
Für Bronzegüten außerhalb der Siliziumbronze-Familie – Aluminiumbronze (C95400, C95800), Phosphorbronze (C51000, C51900) oder Zinnbronze – funktioniert ERCuSi-A als Fügefüllstoff, aber Farbe und Korrosionsprofil unterscheiden sich vom Grundmetall. Die strukturelle Reparatur von Aluminiumbronze-Pumpengehäusen mit ERCuSi-A ist technisch machbar; bei sichtbaren architektonischen Arbeiten an Phosphorbronze kann eine engere Farbabstimmung erforderlich sein.
Warum der niedrige Schmelzpunkt das Spiel verändert
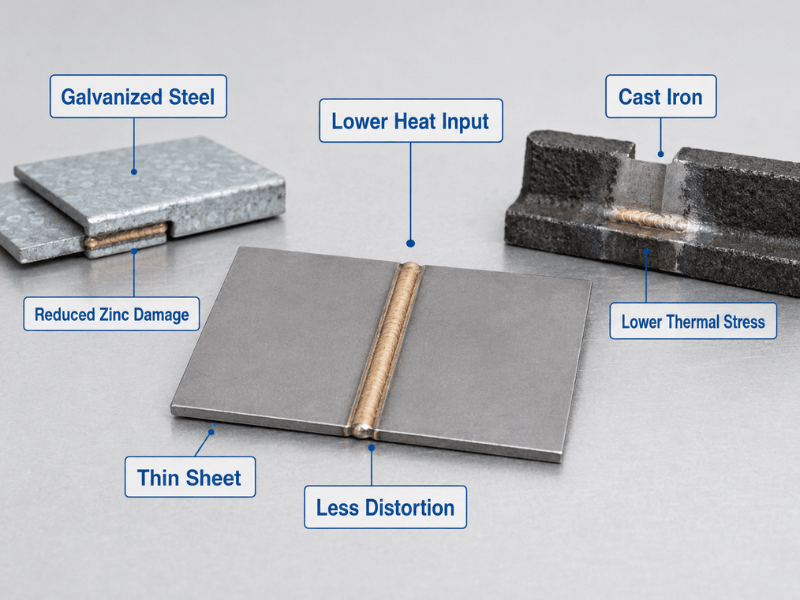
Drei Fertigungsszenarien werden mit einem 1.020 °C-Füllstoff praktikabel, die mit einem 1.480 °C-Stahlstab schwierig oder unmöglich sind:
Reparatur dünner Bleche ohne Durchbrennen. Siliziumbronze kann 20-Gauge-Stahl fügen, ohne durchzubrennen – das Grundmetall erreicht nie Schmelztemperatur. Beim Austausch von Karosserieblechen fügt Siliziumbronze 20-Gauge-Stahl, ohne das umgebende Metall zu verformen.
Verzinkter Stahl mit intakter Beschichtung. Zinkbeschichtungen beginnen bei etwa 900 °C zu degradieren. Mit kontrollierter Wärme überlebt das Zink neben der Lötstelle. Keine Porosität, kein weißer Zinkoxid-Rauch, kein erneutes Beschichten nach dem Schweißen. HVAC-Kanäle und verzinkte Gehäuse sind der Hauptanwendungsfall.
Gusseisen ohne Rissrisiko. Das Schmelzschweißen von Gusseisen erfordert eine Vorwärmung auf 300–500 °C und eine kontrollierte Abkühlkurve, die in Stunden gemessen wird. WIG-Löten benötigt nur eine leichte Vorwärmung, um Feuchtigkeit zu vertreiben. Das Gusseisen bleibt unterhalb seines spröden Phasenübergangsbereichs, wodurch das Thermoschock-Rissrisiko eliminiert wird, das das Schweißen von Gusseisen zu einer Spezialfertigkeit macht.
Welche Materialien verbunden werden können
| Grundmetallkombination | ERCuSi-A kompatibel? | Anmerkungen |
| Baustahl zu Baustahl | Ja | Dünnes Blech und Rohr. Nicht für strukturelle Zwecke. |
| Baustahl zu Edelstahl (304/316) | Ja | Üblich bei Abgas- und Kanalbaufertigung |
| Stahl zu Kupfer | Ja | Keine spröden intermetallischen Phasen – kapillare Benetzung vermeidet das Problem |
| Stahl zu Messing (C26000, C36000) | Ja | Erhält die Messingfarbe an der Verbindung |
| Stahl zu Bronze (C65500, C95400) | Ja | Direkte Übereinstimmung für C65500; kompatibel mit Aluminiumbronze |
| Verzinkter Stahl | Ja | Zinkbeschichtung überlebt neben der Lötstelle |
| Gusseisen (Grauguss, Sphäroguss) | Ja | Minimale Vorwärmung erforderlich |
| Aluminium | Nein | Erfordert AC + 4043/5356-Füllstoff |
Wann Löten gegenüber Schweißen zu wählen ist
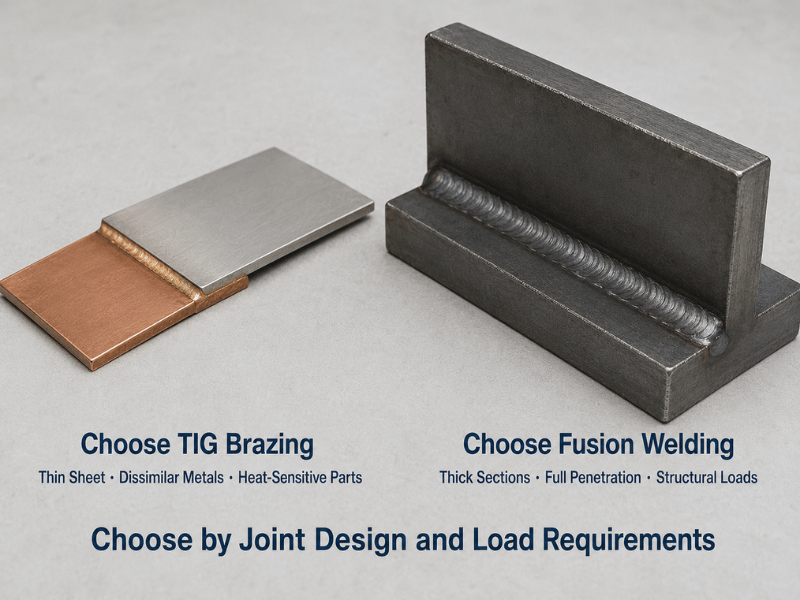
Die Auswahlgrenze ist einfach: Wenn die Verbindung die volle Grundmetallfestigkeit benötigt, schmelzschweißen Sie sie. Wenn die Hauptanforderungen Abdichtung, Optik, Korrosionsschutz oder das Fügen unverträglicher Metalle sind, ist WIG-Löten in der Regel der bessere Weg.
| Entscheidungsfaktor | WIG-Löten wählen (ERCuSi-A) | Schmelzschweißen wählen (ER70) |
| Metalle sind ungleichartig | Stahl zu Kupfer, Stahl zu Messing, Stahl zu Bronze | Beide sind Kohlenstoffstahl |
| Materialdicke | Unter 3 mm – Verformungsrisiko | Über 3 mm – ausreichende Wärmesenke |
| Grundmetallbeschichtung | Verzinkt – Zink erhalten | Blanker Stahl – Beschichtungsschaden akzeptabel |
| Verbindungsfunktion | Kosmetisch, abdichtend, nicht-strukturelle Reparatur | Strukturell, lasttragend, sicherheitskritisch |
| Wärmeempfindlichkeit | Benachbarte Dichtungen, Lager oder Farbe | Keine wärmeempfindlichen Komponenten in der Nähe |
| Nachbearbeitung nach dem Schweißen | Schleifbar, lackierbar, kein Nachschleifen erforderlich | Schleifen und Nacharbeiten akzeptabel |
Häufige Probleme und ihre Ursachen
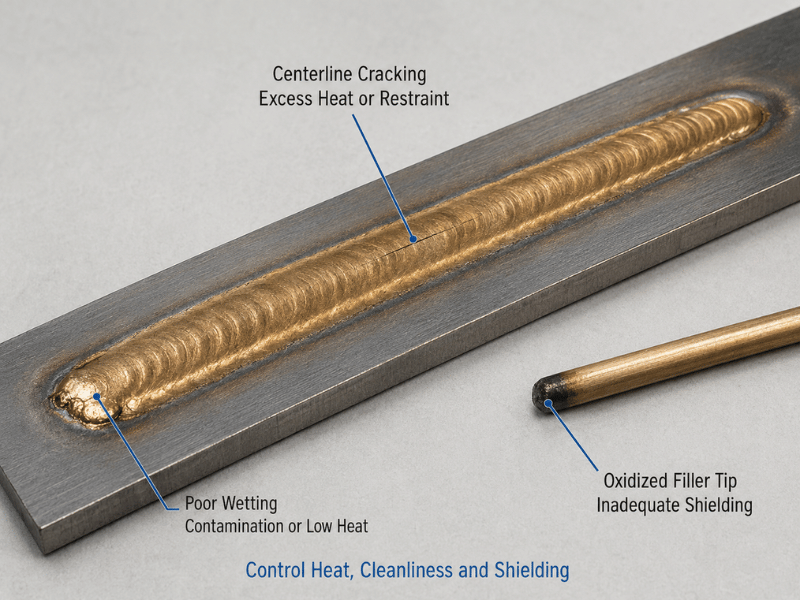
Heißrissbildung – der Mittellinienriss. Das häufigste Problem mit ERCuSi-A. Der Füllstoff überhitzt und die Raupenmitte reißt beim Abkühlen auseinander. Ursache: übermäßige Wärmezufuhr, langsame Fahrgeschwindigkeit oder unzureichende Kühlung zwischen den Lagen. Vorbeugung: Die Raupe schmal halten, mit gleichmäßigem Tempo arbeiten und das Werkstück zwischen den Lagen auf unter 65 °C (150 °F) abkühlen lassen.
Schlechte Benetzung – der Füllstoff fließt nicht und bildet isolierte Tröpfchen. Siliziumbronze fließt nicht auf einer verschmutzten Oberfläche. Öl, Walzzunder, Rost und Farbe müssen vor dem Löten mechanisch und chemisch entfernt werden. Aceton-Abwischung gefolgt von Schleifen bis auf blankes Metall ist der Mindestvorbereitungsstandard.
Oxidkontamination. Wenn die Spitze des Schweißzusatzstabs den Argongasschutz verlässt, während sie noch heiß ist, oxidiert sie sofort und verunreinigt den nächsten Tauchgang. Halten Sie die Stabspitze während des gesamten Durchgangs stets innerhalb der Gashülle.
Festigkeitsverlust bei erhöhter Temperatur. Gelötete ERCuSi-A-Verbindungen verlieren oberhalb von etwa 200 °C an Festigkeit. Nicht für Abgaskrümmer, Kesselkomponenten oder Verbindungen mit dauerhafter Betriebswärme verwenden.
Typische Anwendungen
| Anwendung | Warum ERCuSi-A |
| Reparatur von Karosserieblechen | Keine Verformung; schleifbar; lackierbar |
| Verzinkte HLK-Luftkanäle | Erhält die Zinkbeschichtung; saubere Verbindung |
| Reparatur von Gusseisen-Krümmern und -Gehäusen | Kein Rissrisiko; minimale Vorwärmung |
| Restaurierung von C65500/C65100-Meeresausrüstung | Schweißzusatz entspricht der Chemie und Korrosionsbeständigkeit des Grundmetalls |
| Skulpturen und architektonische Metallarbeiten | Goldfarbene Übereinstimmung; Stahl-Bronze-Verbindungen |
| Korrosionsbeständige Oberflächenbeschichtung | Bronzeauflage auf Stahl für Meeres-/Chemieanwendungen |
| Stahl-Kupfer-Mischverbindungen | Keine spröde intermetallische Phasenbildung |
Fazit
Wenn Schmelzschweißen spröde intermetallische Phasen erzeugt, Schutzbeschichtungen zerstört oder dünne Werkstücke verzieht, schließt TIG-Löten mit ERCuSi-A die Lücke – Verbinden unterschiedlicher Metalle, Reparieren von Gusseisen ohne thermischen Schock und Bearbeiten von verzinktem Blech ohne Beschichtungsverlust. Prüfen Sie die ERCuSi-A-Spezifikation für chemische Zusammensetzungsgrenzen, mechanische Eigenschaften und verfügbare Durchmesser oder kontaktieren Sie Linsy Copper, um die Verfügbarkeit von Siliziumbronze-Lagerbeständen für Ihre Löt-Anwendung zu bestätigen.
FAQ
-
Nein. ERCuSi-A-Ablagerungen erreichen etwa 50.000 psi – etwa 70 % einer typischen ER70-Schmelzschweißnaht. Ausreichend für Blech, Karosserieteile, Luftkanäle und nicht-strukturelle Reparaturen. Nicht geeignet für Fahrgestelle, Hebezeuge oder Druckgrenzen.
-
ERCuSi-A ist die AWS-Klassifizierung. Der Schweißzusatzstab selbst ist Siliziumbronze mit etwa 3 % Silizium. Er ist chemisch nahezu identisch mit C65500-Knet-Siliziumbronze – der Stab ist im Wesentlichen C65500, gezogen in Schweißdrahtform.
-
Ja, als Verbindungsschweißzusatz. Aber Farbe und Korrosionsverhalten unterscheiden sich vom Grundmetall. Für C95400-Aluminiumbronze-Pumpenreparaturen ist die strukturelle Kompatibilität in der Regel ausreichend. Für sichtbare Phosphorbronze-Kunstwerke (C51000, C51900) kann ein farblich besser passender Schweißzusatz bevorzugt werden.
-
Messing-Lötstäbe enthalten 15–40 % Zink, das beim Erhitzen verdampft – was giftige Dämpfe erzeugt und Porosität in der Verbindung verursacht. ERCuSi-A enthält weniger als 1 % Zink. Der geringe Zinkgehalt eliminiert die Dampf- und Porositätsprobleme, die Messingstab schwierig zu verarbeiten machen.
-
Ja. Die Bronzeablagerung lässt sich glatt schleifen und nimmt Grundierung und Lack wie das umgebende Stahl auf. Für galvanische Oberflächen kann die Bronzeoberfläche für Nickel- oder Chromplattierung vorbereitet werden, obwohl das kupferreiche Substrat je nach Plattierungschemie eine Barriereschicht erfordern kann.
David Huang ist ein Spezialist für Kupferwerkstoffe und Vertriebsleiter bei Linsy Copper mit langjähriger praktischer Erfahrung in der Unterstützung globaler Kunden bei der Beschaffung von Kupfer und Kupferlegierungen.
Er ist spezialisiert auf industrielle Kupferprodukte wie C11000-Kupfer, C10200-sauerstofffreies Kupfer, Messing, Bronze, Kupferbleche, -platten, -rohre, -stangen und kundenspezifisch bearbeitete Kupferkomponenten.
Mit einem praktischen Verständnis der Kupferherstellung, Qualitätskontrolle, Oberflächenbehandlung und Exportlieferketten hilft David Kunden, die richtigen Materialien für elektrische, mechanische, maritime, Bau- und Industrieanwendungen auszuwählen.