Introducción
Los proyectos de fabricación se estancan cuando los metales son incompatibles — acero a cobre, chapa galvanizada, material de calibre delgado. La soldadura TIG con bronce de silicio evita los tres problemas. La varilla de aporte se funde alrededor de 1.020°C, aproximadamente 400°C por debajo del punto de fusión del acero. El metal base nunca se licúa, por lo que la unión se forma por humectación capilar en lugar de fusión — y la unión de acero a cobre, la reparación de chapa galvanizada y la restauración de hierro fundido se vuelven rutinarias en lugar de experimentales.
Al especificar materiales para una corrida de fabricación, las preguntas clave son: qué grado de material de aporte, con qué metales base funciona, dónde encaja el proceso frente a la soldadura por fusión, y dónde obtener los consumibles.
¿Qué es la soldadura TIG con bronce?
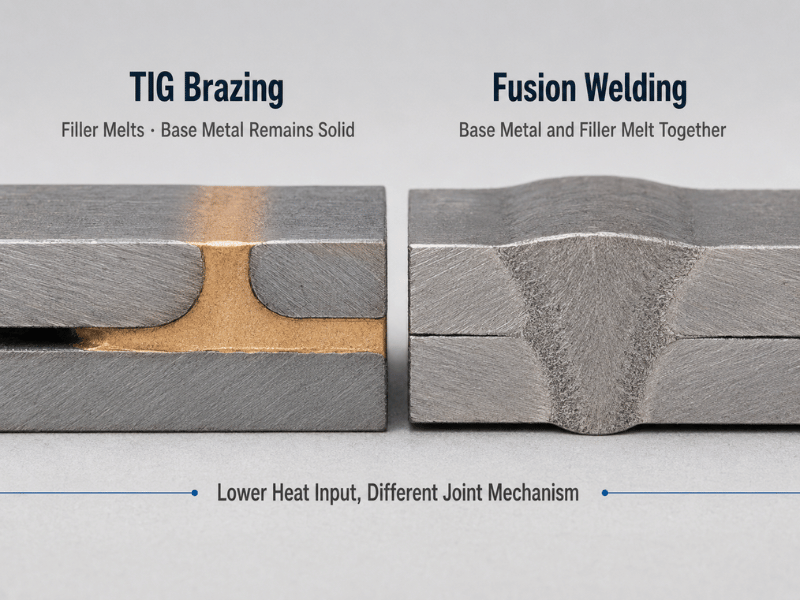
La soldadura TIG con bronce utiliza un equipo estándar de soldadura TIG — fuente de alimentación de CC, gas de protección de argón, electrodo de tungsteno — pero reemplaza la varilla de acero por bronce de silicio (AWS ERCuSi-A). El arco calienta la pieza de trabajo lo suficiente para que el material de aporte se funda, humedezca y fluya, pero no lo suficiente para fundir el metal base.
El punto de fusión más bajo significa menos aporte total de calor. Menos calor significa menos distorsión, menos daño al zinc y la capacidad de unir metales que formarían fases frágiles si se fundieran juntos. La contrapartida: la resistencia de la unión alcanza un máximo de aproximadamente 50.000 psi — adecuada para chapa metálica, paneles automotrices, fabricación artística y reparaciones no estructurales, pero insuficiente para chasis de carga o soldaduras de recipientes a presión.
| Soldadura TIG por fusión | Soldadura TIG con bronce (ERCuSi-A) | |
| ¿Se funde el metal base? | Sí | No |
| Punto de fusión del material de aporte | ~1.480°C (ER70) | ~1.020°C |
| Mecanismo de unión | Fusión metalúrgica | Humectación capilar + adhesión |
| Metales disímiles (acero a cobre) | Problemático — intermetálicos frágiles | Confiable |
| Acero galvanizado | El zinc se vaporiza, porosidad, humos | Recubrimiento de zinc preservado |
| Distorsión de chapa delgada | Alto riesgo | Bajo riesgo |
| Resistencia a la tracción de la unión | 000+ psi | ~50.000 psi |
ERCuSi-A: Especificación de la varilla de aporte
La clase AWS ERCuSi-A, también clasificada como RCuSi-A bajo la norma de soldadura fuerte AWS A5.27, es el bronce de silicio de aporte estándar de la industria. Históricamente se vendió bajo el nombre comercial Everdur.
Composición química (AWS A5.7)
| Elemento | Contenido |
| Cobre (Cu) | Balance (~95%) |
| Silicio (Si) | 2.8–4.0% |
| Manganeso (Mn) | ≤ 1,5% |
| Estaño (Sn) | ≤ 1,0% |
| Zinc (Zn) | ≤ 1,0% |
| Hierro (Fe) | ≤ 0,5% |
| Plomo (Pb) | ≤ 0,02% |
Propiedades mecánicas (como depositado)
| Propiedad | Valor |
| Resistencia a la Tracción | ≥ 50.000 psi (345 MPa) |
| Elongación | Hasta 65% |
| Dureza Brinell | 80–100 |
| Punto de Fusión | ~1.020°C (1.866°F) |
| Color | Bronce dorado, coincide con bronce fundido y latón |
Diámetros y formas estándar
El material de aporte ERCuSi-A está disponible en tres diámetros estándar. 1/16″ (1,6 mm) y 3/32″ (2,4 mm) se producen tanto como varilla TIG como alambre MIG, típicamente envasados en tubos de 1 lb, 5 kg o 10 lb. 1/8″ (3,2 mm) se produce solo como varilla TIG, vendida por peso en tubos.
Correspondencia del material de aporte con el grado del metal base
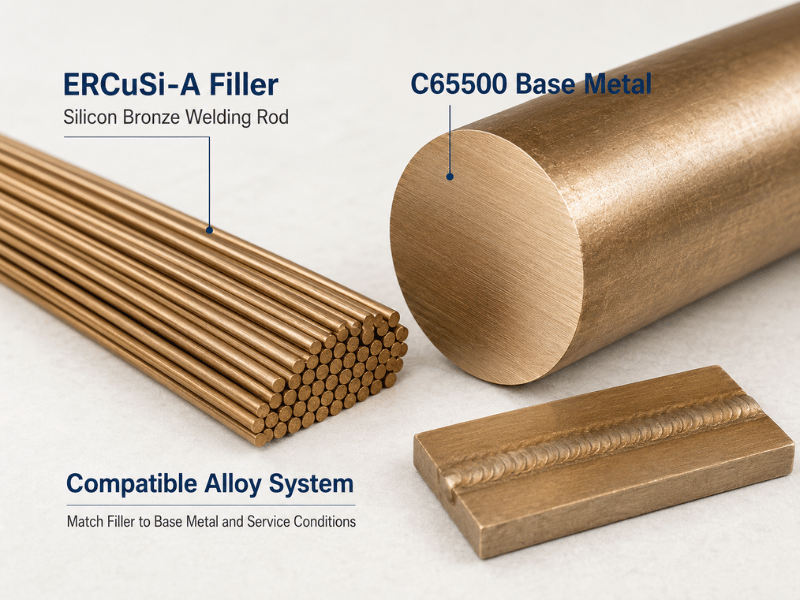
La química del ERCuSi-A se superpone estrechamente con las composiciones de las aleaciones forjadas C65500 (Bronce de Alto Silicio A) y C65100 (Bronce de Bajo Silicio B). La especificación del material de aporte (2,8–4,0% Si según AWS A5.7) y la especificación de la aleación forjada C65500 (2,8–3,8% Si según ASTM B98) comparten rangos de silicio superpuestos. Al reparar una pieza fundida marina C65500 o unir componentes de bronce arquitectónico C65100, la química del material de aporte es suficientemente compatible tanto para la compatibilidad estructural como visual.
Para grados de bronce fuera de la familia del bronce al silicio — bronce de aluminio (C95400, C95800), bronce fosforoso (C51000, C51900) o bronce al estaño — el ERCuSi-A funciona como material de aporte para unión, pero el color y el perfil de corrosión diferirán del metal base. La reparación estructural de carcasas de bomba de bronce de aluminio con ERCuSi-A es técnicamente viable; el trabajo arquitectónico visible en bronce fosforoso puede requerir una coincidencia de color más cercana.
Por qué el bajo punto de fusión cambia las reglas del juego
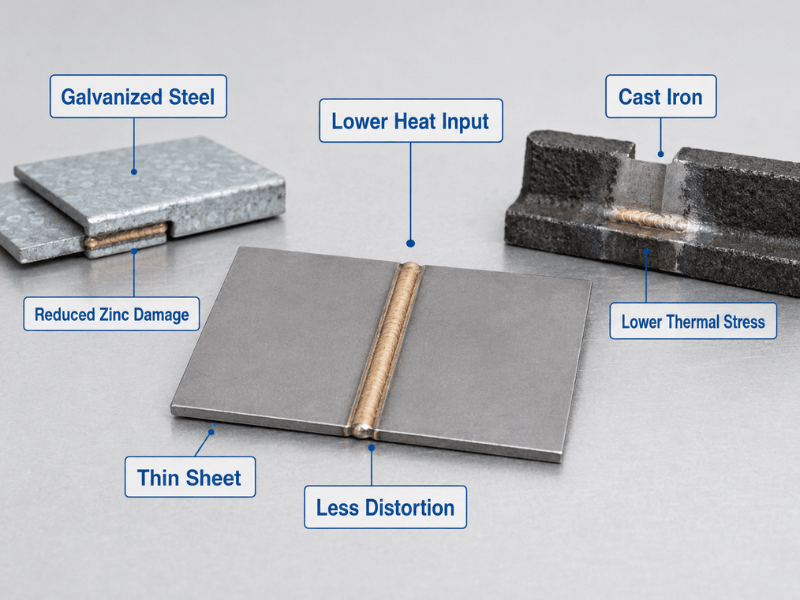
Tres escenarios de fabricación se vuelven prácticos con un material de aporte de 1.020°C que son difíciles o imposibles con una varilla de acero de 1.480°C:
Reparación de chapa delgada sin perforación. El bronce al silicio puede unir acero de calibre 20 sin perforarlo — el metal base nunca alcanza la temperatura de fusión. En el reemplazo de paneles de carrocería automotriz, el bronce al silicio une acero de calibre 20 sin distorsionar el metal circundante.
Acero galvanizado con el recubrimiento intacto. Los recubrimientos de zinc comienzan a degradarse alrededor de los 900°C. Con calor controlado, el zinc adyacente a la soldadura fuerte sobrevive. Sin porosidad, sin humo blanco de óxido de zinc, sin necesidad de recubrimiento posterior. Los conductos de HVAC y los gabinetes galvanizados son el caso de uso principal.
Hierro fundido sin el riesgo de agrietamiento. La soldadura por fusión de hierro fundido requiere precalentamiento de 300–500°C y una curva de enfriamiento controlada medida en horas. La soldadura fuerte TIG solo necesita un ligero precalentamiento para eliminar la humedad. El hierro fundido permanece por debajo de su rango de transición de fase frágil, eliminando el riesgo de agrietamiento por choque térmico que hace que la soldadura de hierro fundido sea una habilidad especializada.
Qué materiales se pueden unir
| Combinación de Metal Base | ¿Compatible con ERCuSi-A? | Notas |
| Acero al carbono con acero al carbono | Sí | Chapa delgada y tubo. No para uso estructural. |
| Acero al carbono con acero inoxidable (304/316) | Sí | Común en fabricación de escapes y conductos |
| Acero con cobre | Sí | Sin intermetálicos frágiles — el mojado capilar evita el problema |
| Acero con latón (C26000, C36000) | Sí | Preserva el color del latón en la unión |
| Acero con bronce (C65500, C95400) | Sí | Coincidencia directa para C65500; compatible con bronce de aluminio |
| Acero galvanizado | Sí | El recubrimiento de zinc sobrevive adyacente a la soldadura fuerte |
| Hierro fundido (gris, dúctil) | Sí | Precalentamiento mínimo requerido |
| Aluminio | No | Requiere CA + material de aporte 4043/5356 |
Cuándo elegir soldadura fuerte sobre soldadura por fusión
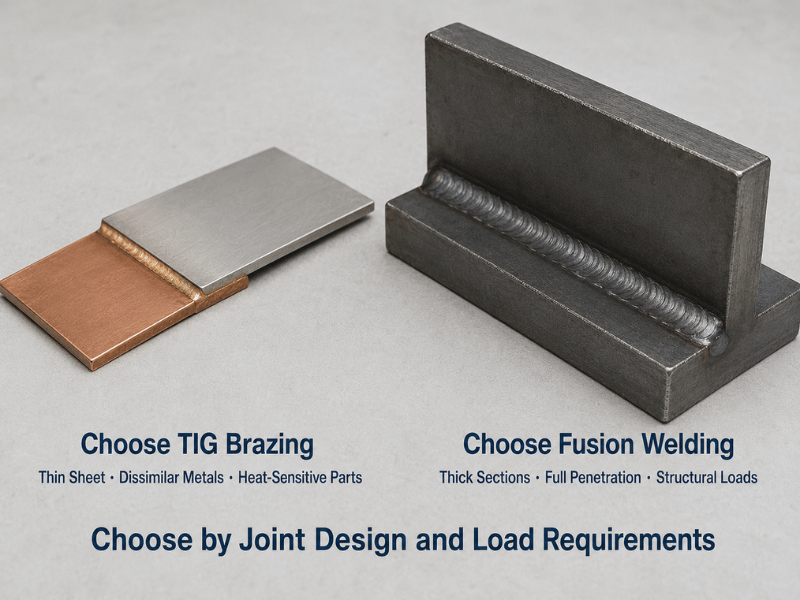
El límite de selección es sencillo: si la unión necesita la resistencia total del metal base, suelde por fusión. Si los requisitos principales son sellado, apariencia, protección contra corrosión o unión de metales incompatibles, la soldadura fuerte TIG suele ser el mejor camino.
| Factor de Decisión | Elija Soldadura Fuerte TIG (ERCuSi-A) | Elija Soldadura por Fusión (ER70) |
| Los metales son disímiles | Acero con cobre, acero con latón, acero con bronce | Ambos son acero al carbono |
| Espesor del material | Menos de 3 mm — riesgo de distorsión | Más de 3 mm — disipador de calor suficiente |
| Recubrimiento del metal base | Galvanizado — preserve el zinc | Acero desnudo — daño al recubrimiento aceptable |
| Función de la unión | Cosmética, sellado, reparación no estructural | Estructural, de carga, crítica para la seguridad |
| Sensibilidad al calor | Sellos, rodamientos o pintura cercanos | Sin componentes sensibles al calor adyacentes |
| Acabado posterior a la soldadura | Lijable, pintable, sin necesidad de esmerilado | Esmerilado y acabado aceptables |
Problemas comunes y sus causas raíz
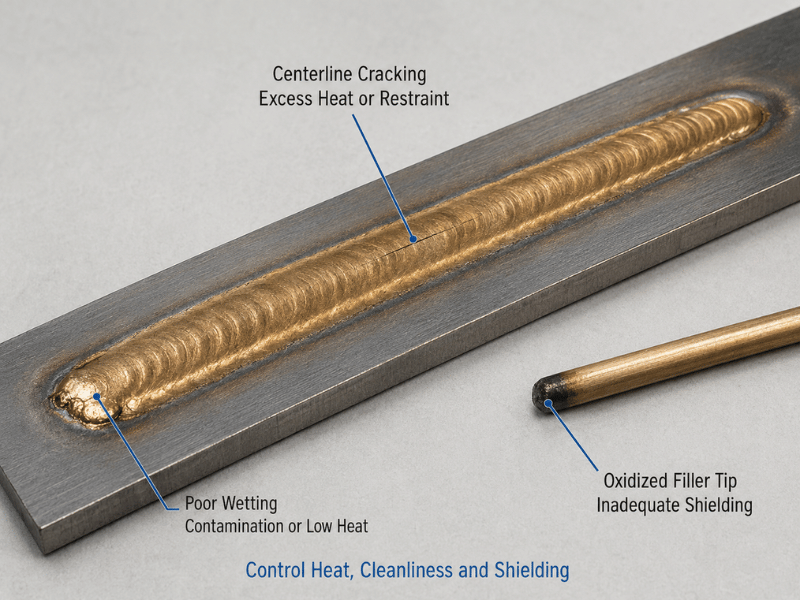
Agrietamiento en caliente — la grieta de línea central. El problema más frecuente con ERCuSi-A. El material de aporte se sobrecalienta y el centro del cordón se separa durante el enfriamiento. Causa raíz: aporte de calor excesivo, velocidad de avance lenta o enfriamiento insuficiente entre pasadas. Prevención: mantenga el cordón estrecho, avance a un ritmo constante y permita que la pieza de trabajo se enfríe por debajo de 65°C (150°F) entre pasadas.
Mojado deficiente — el material de aporte no fluye y forma gotas aisladas. El bronce al silicio no fluye sobre una superficie sucia. El aceite, la cascarilla de laminación, el óxido y la pintura deben eliminarse mecánica y químicamente antes de la soldadura fuerte. Una limpieza con acetona seguida de esmerilado hasta metal brillante es el estándar mínimo de preparación.
Contaminación por óxido. Si la punta de la varilla de aporte sale del escudo de gas argón mientras aún está caliente, se oxida instantáneamente y contamina la siguiente inmersión. Mantenga la punta de la varilla dentro del envolvente de gas en todo momento durante la pasada.
Pérdida de resistencia a temperatura elevada. Las uniones soldadas con ERCuSi-A pierden resistencia por encima de aproximadamente 200°C. No lo use para colectores de escape, componentes de calderas ni ninguna unión con calor de servicio sostenido.
Aplicaciones típicas
| Aplicación | Por qué ERCuSi-A |
| Reparación de paneles de carrocería de automóviles | Sin deformación; lijable; pintable |
| Conductos de acero galvanizado para HVAC | Preserva el recubrimiento de zinc; unión limpia |
| Reparación de colectores y carcasas de hierro fundido | Sin riesgo de agrietamiento; precalentamiento mínimo |
| Restauración de herrajes marinos C65500/C65100 | El aporte coincide con la química del metal base y la resistencia a la corrosión |
| Escultura y metalistería arquitectónica | Coincidencia de color dorado; unión acero-bronce |
| Recubrimiento superficial resistente a la corrosión | Revestimiento de bronce sobre acero para exposición marina/química |
| Ensamblajes disímiles acero-cobre | Sin formación de intermetálicos frágiles |
Conclusión
Cuando la soldadura por fusión crea intermetálicos frágiles, destruye recubrimientos protectores o deforma piezas de calibre delgado, la soldadura TIG con ERCuSi-A llena el vacío: uniendo metales disímiles, reparando hierro fundido sin choque térmico y trabajando láminas galvanizadas sin pérdida de recubrimiento. Revise la especificación de ERCuSi-A para límites de composición química, propiedades mecánicas y diámetros disponibles, o contacte a Linsy Copper para confirmar la disponibilidad de stock de bronce al silicio para su aplicación de soldadura fuerte.
Preguntas frecuentes
-
No. Los depósitos de ERCuSi-A alcanzan aproximadamente 50,000 psi — alrededor del 70% de una soldadura por fusión típica ER70. Suficiente para láminas metálicas, paneles de carrocería, conductos y reparaciones no estructurales. No es adecuado para chasis, equipos de elevación ni límites de presión.
-
ERCuSi-A es la clasificación AWS. La varilla de aporte en sí es bronce al silicio con aproximadamente 3% de silicio. Es químicamente casi idéntica al bronce al silicio forjado C65500 — la varilla es esencialmente C65500 estirado en forma de alambre de soldadura.
-
Sí, como aporte de unión. Pero el color y el comportamiento de corrosión diferirán del metal base. Para reparaciones de bombas de bronce al aluminio C95400, la compatibilidad estructural suele ser adecuada. Para obras de arte visibles de bronce fosforoso (C51000, C51900), puede preferirse un aporte con color más cercano.
-
Las varillas de latón contienen 15–40% de zinc, que se vaporiza durante el calentamiento — produciendo humos tóxicos y creando porosidad en la unión. ERCuSi-A contiene menos del 1% de zinc. El bajo contenido de zinc elimina los problemas de humos y porosidad que dificultan el trabajo con varilla de latón.
-
Sí. El depósito de bronce se lija suavemente y acepta imprimación y pintura como el acero circundante. Para acabados recubiertos, la superficie de bronce puede prepararse para niquelado o cromado, aunque el sustrato rico en cobre puede requerir una capa barrera dependiendo de la química del recubrimiento.
David Huang es un especialista en materiales de cobre y Gerente de Ventas en Linsy Copper, con años de experiencia práctica apoyando a clientes globales en el abastecimiento de cobre y aleaciones de cobre.
Se especializa en productos industriales de cobre como cobre C11000, cobre libre de oxígeno C10200, latón, bronce, láminas de cobre, placas, tubos, barras y componentes de cobre procesados a medida.
Con un conocimiento práctico de la fabricación de cobre, inspección de calidad, tratamiento de superficies y cadenas de suministro de exportación, David ayuda a los clientes a elegir los materiales adecuados para aplicaciones eléctricas, mecánicas, marinas, de construcción e industriales.