Introdução
Projetos de fabricação param quando os metais são incompatíveis — aço para cobre, chapa galvanizada, material de baixa espessura. A brasagem TIG com metal de adição de bronze silício evita todos os três problemas. A vareta de adição derrete em torno de 1.020°C, aproximadamente 400°C abaixo do ponto de fusão do aço. O metal base nunca se liquefaz, então a junta é formada por molhamento capilar em vez de fusão — e aço para cobre, reparo de chapa galvanizada e restauração de ferro fundido tornam-se rotina em vez de experimento.
Ao especificar materiais para uma execução de fabricação, as principais perguntas são: qual grau de metal de adição, com quais metais base ele funciona, onde o processo se encaixa em comparação à soldagem por fusão e onde adquirir os consumíveis.
O que é Brasagem TIG?
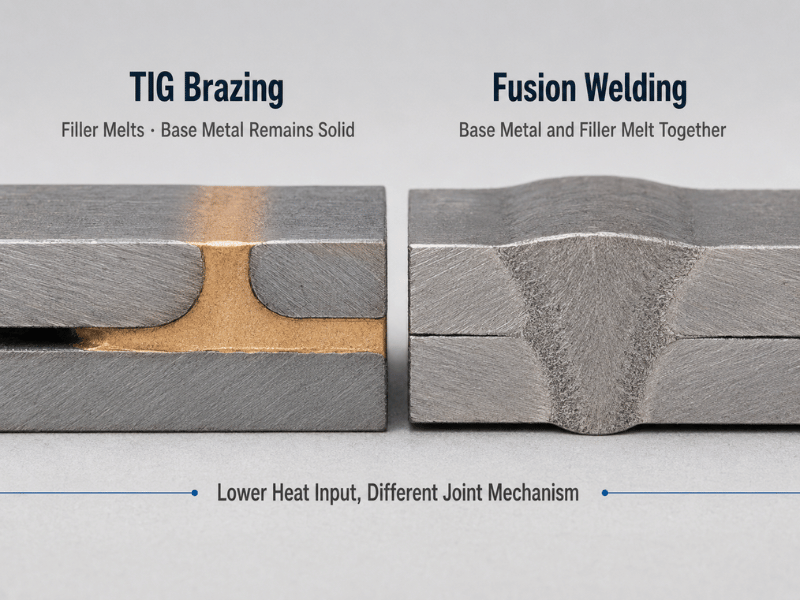
A brasagem TIG usa uma configuração padrão de soldagem TIG — fonte de alimentação CC, gás de proteção argônio, eletrodo de tungstênio — mas substitui a vareta de adição de aço por bronze silício (AWS ERCuSi-A). O arco aquece a peça de trabalho o suficiente para o metal de adição derreter, molhar e fluir, mas não o suficiente para derreter o metal base.
O ponto de fusão mais baixo significa menor aporte total de calor. Menos calor significa menos distorção, menos dano ao zinco e a capacidade de unir metais que formariam fases frágeis se fundidos juntos. A contrapartida: a resistência da junta atinge no máximo aproximadamente 50.000 psi — adequada para chapa metálica, painéis automotivos, fabricação artística e reparos não estruturais, mas insuficiente para soldas estruturais de suporte de carga ou vasos de pressão.
| Soldagem TIG por Fusão | Brasagem TIG (ERCuSi-A) | |
| Metal base derretido? | Sim | Não |
| Ponto de fusão do metal de adição | ~1.480°C (ER70) | ~1.020°C |
| Mecanismo da junta | Fusão metalúrgica | Molhamento capilar + adesão |
| Metais dissimilares (aço para cobre) | Problemático — intermetálicos frágeis | Confiável |
| Aço galvanizado | Zinco vaporiza, porosidade, fumos | Revestimento de zinco preservado |
| Distorção de chapa fina | Alto risco | Baixo risco |
| Resistência à tração da junta | 000+ psi | ~50.000 psi |
ERCuSi-A: A Especificação da Vareta de Adição
A classe AWS ERCuSi-A, também classificada como RCuSi-A sob a norma de brasagem AWS A5.27, é o metal de adição padrão da indústria de bronze silício. Foi historicamente vendido sob o nome comercial Everdur.
Composição Química (AWS A5.7)
| Elemento | Teor |
| Cobre (Cu) | Saldo (~95%) |
| Silício (Si) | 2.8–4.0% |
| Manganês (Mn) | ≤ 1,5% |
| Estanho (Sn) | ≤ 1,0% |
| Zinco (Zn) | ≤ 1,0% |
| Ferro (Fe) | ≤ 0,5% |
| Chumbo (Pb) | ≤ 0,02% |
Propriedades Mecânicas (Como Depositado)
| Propriedade | Valor |
| Resistência à Tração | ≥ 50.000 psi (345 MPa) |
| Alongamento | Até 65% |
| Dureza Brinell | 80–100 |
| Ponto de Fusão | ~1.020°C (1.866°F) |
| Cor | Bronze dourado, combina com bronze fundido e latão |
Diâmetros e Formatos Padrão
O ERCuSi-A está disponível em três diâmetros padrão. 1/16″ (1,6 mm) e 3/32″ (2,4 mm) são produzidos tanto como vareta TIG quanto como arame MIG, normalmente embalados em tubos de 1 lb, 5 kg ou 10 lb. O diâmetro de 1/8″ (3,2 mm) é produzido apenas como vareta TIG, vendido por peso em tubos.
Correspondência do Metal de Adição com o Grau do Metal Base
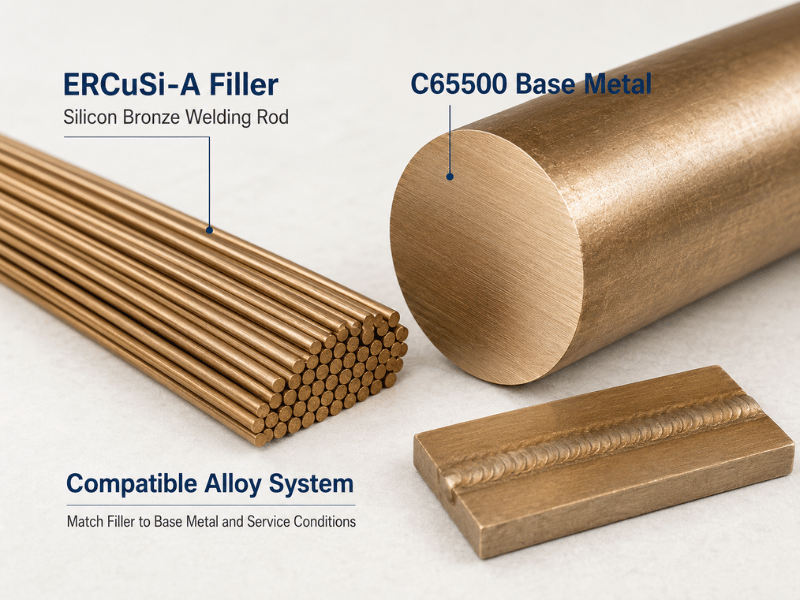
A composição química do ERCuSi-A se sobrepõe de perto às ligas trabalhadas C65500 (Bronze Silício Alto A) e C65100 (Bronze Silício Baixo B). A especificação do metal de adição (2,8–4,0% Si conforme AWS A5.7) e a especificação da liga trabalhada C65500 (2,8–3,8% Si conforme ASTM B98) compartilham faixas de silício sobrepostas. Ao reparar uma peça fundida marinha C65500 ou unir componentes arquitetônicos de bronze C65100, a composição do metal de adição é suficientemente compatível tanto para compatibilidade estrutural quanto visual.
Para graus de bronze fora da família do bronze silício — bronze alumínio (C95400, C95800), bronze fosforoso (C51000, C51900) ou bronze estanho — o ERCuSi-A funciona como metal de adição para união, mas a cor e o perfil de corrosão serão diferentes do metal base. O reparo estrutural de carcaças de bomba em bronze alumínio com ERCuSi-A é tecnicamente viável; trabalhos arquitetônicos visíveis em bronze fosforoso podem exigir uma correspondência de cor mais próxima.
Por que o Baixo Ponto de Fusão Muda o Jogo
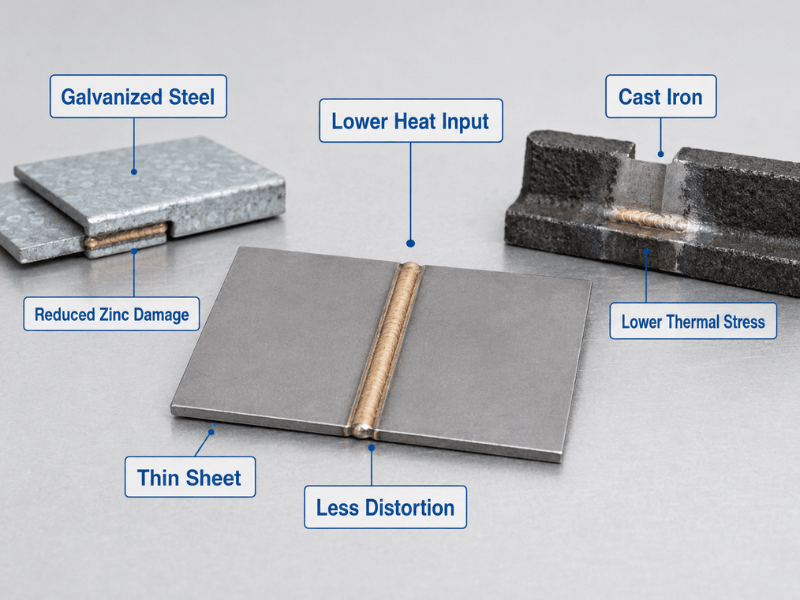
Três cenários de fabricação tornam-se práticos com um metal de adição de 1.020°C que são difíceis ou impossíveis com uma vareta de aço de 1.480°C:
Reparo de chapa fina sem queima por transpassagem. O bronze silício pode unir aço de calibre 20 sem perfurar — o metal base nunca atinge a temperatura de fusão. Na substituição de painéis de carroceria automotiva, o bronze silício une aço de calibre 20 sem distorcer o metal circundante.
Aço galvanizado com o revestimento intacto. Os revestimentos de zinco começam a se degradar em torno de 900°C. Com calor controlado, o zinco adjacente à brasagem sobrevive. Sem porosidade, sem fumaça branca de óxido de zinco, sem necessidade de re-revestimento pós-solda. Dutos de HVAC e invólucros galvanizados são o principal caso de uso.
Ferro fundido sem o risco de trincas. A soldagem por fusão de ferro fundido exige pré-aquecimento de 300–500°C e uma curva de resfriamento controlada medida em horas. A brasagem TIG requer apenas um leve pré-aquecimento para eliminar a umidade. O ferro fundido permanece abaixo de sua faixa de transição frágil, eliminando o risco de trincas por choque térmico que torna a soldagem de ferro fundido uma habilidade especializada.
Quais Materiais Podem Ser Unificados
| Combinação de Metal Base | ERCuSi-A Compatível? | Notas |
| Aço carbono com aço carbono | Sim | Chapa fina e tubo. Não para uso estrutural. |
| Aço carbono com inox (304/316) | Sim | Comum em fabricação de escapamentos e dutos |
| Aço com cobre | Sim | Sem intermetálicos frágeis — a molhabilidade capilar evita o problema |
| Aço com latão (C26000, C36000) | Sim | Preserva a cor do latão na junta |
| Aço com bronze (C65500, C95400) | Sim | Correspondência direta para C65500; compatível com bronze alumínio |
| Aço galvanizado | Sim | O revestimento de zinco sobrevive adjacente à brasagem |
| Ferro fundido (cinzento, dúctil) | Sim | Pré-aquecimento mínimo necessário |
| Alumínio | Não | Requer CA + metal de adição 4043/5356 |
Quando Escolher Brasagem em Vez de Soldagem
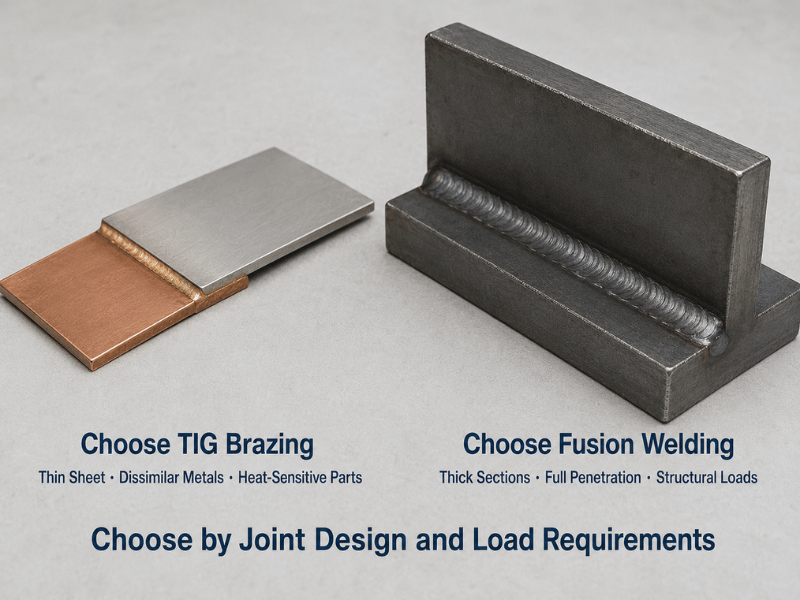
O critério de seleção é direto: se a junta precisa de resistência total do metal base, faça solda por fusão. Se os requisitos principais forem vedação, aparência, proteção contra corrosão ou união de metais incompatíveis, a brasagem TIG geralmente é o melhor caminho.
| Fator de Decisão | Escolha Brasagem TIG (ERCuSi-A) | Escolha Solda por Fusão (ER70) |
| Metais são dissimilares | Aço com cobre, aço com latão, aço com bronze | Ambos são aço carbono |
| Espessura do material | Abaixo de 3 mm — risco de distorção | Acima de 3 mm — dissipador de calor suficiente |
| Revestimento do metal base | Galvanizado — preservar o zinco | Aço nu — dano ao revestimento aceitável |
| Função da junta | Reparo cosmético, vedação, não estrutural | Estrutural, com carga, crítico para segurança |
| Sensibilidade ao calor | Vedações, rolamentos ou tinta próximos | Sem componentes sensíveis ao calor adjacentes |
| Acabamento pós-solda | Lixável, pintável, sem necessidade de esmerilhamento | Esmerilhamento e acabamento aceitáveis |
Problemas Comuns e Suas Causas Raiz
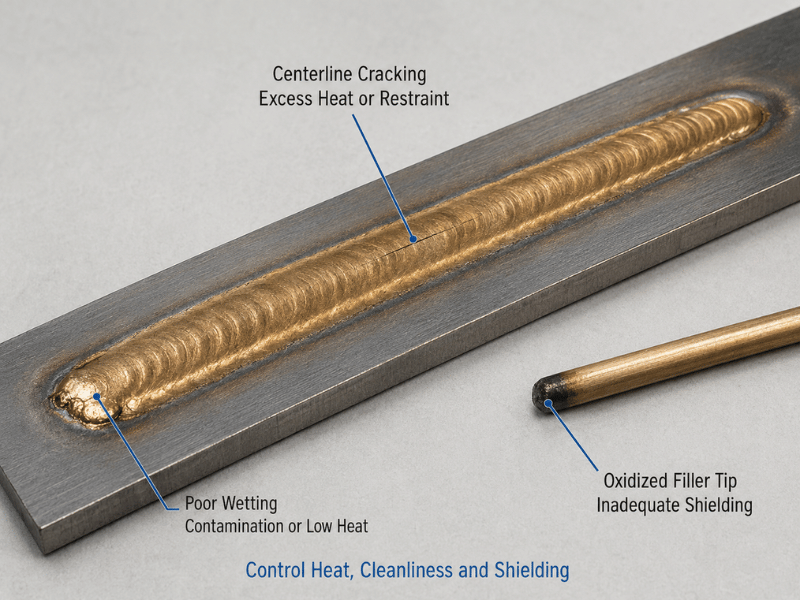
Trinca a quente — a trinca de linha central. O problema mais frequente com o ERCuSi-A. O metal de adição superaquece e o centro do cordão se separa durante o resfriamento. Causa raiz: aporte de calor excessivo, velocidade de avanço lenta ou resfriamento insuficiente entre passes. Prevenção: manter o cordão estreito, avançar em ritmo constante e permitir que a peça resfrie abaixo de 65°C (150°F) entre passes.
Molhabilidade deficiente — o metal de adição não flui e forma gotículas isoladas. O bronze de silício não flui sobre uma superfície suja. Óleo, carepa de laminação, ferrugem e tinta devem ser removidos mecânica e quimicamente antes da brasagem. Limpeza com acetona seguida de esmerilhamento até metal brilhante é o padrão mínimo de preparação.
Contaminação por óxido. Se a ponta da vareta de adição sair do escudo de gás argônio ainda quente, ela oxida instantaneamente e contamina a próxima imersão. Mantenha a ponta da vareta dentro do envelope de gás em todos os momentos durante o passe.
Perda de resistência em temperatura elevada. Juntas brasadas com ERCuSi-A perdem resistência acima de aproximadamente 200°C. Não utilizar em coletores de escape, componentes de caldeiras ou qualquer junta sujeita a calor contínuo em serviço.
Aplicações Típicas
| Aplicação | Por que ERCuSi-A |
| Reparo de painéis de carroceria automotiva | Sem distorção; lixável; pintável |
| Dutos galvanizados de HVAC | Preserva o revestimento de zinco; junta limpa |
| Reparo de coletores e carcaças de ferro fundido | Sem risco de trincas; pré-aquecimento mínimo |
| Restauração de hardware marinho C65500/C65100 | Vareta de adição compatível com a química e resistência à corrosão do metal base |
| Esculturas e metalurgia arquitetônica | Correspondência de cor dourada; união aço-bronze |
| Revestimento superficial resistente à corrosão | Revestimento de bronze sobre aço para exposição marinha/química |
| Montagens dissimilares aço-cobre | Sem formação de intermetálicos frágeis |
Conclusão
Quando a soldagem por fusão cria intermetálicos frágeis, destrói revestimentos protetores ou empena peças de baixa espessura, a brasagem TIG com ERCuSi-A preenche essa lacuna — unindo metais dissimilares, reparando ferro fundido sem choque térmico e trabalhando chapas galvanizadas sem perda de revestimento. Consulte a especificação do ERCuSi-A para limites de composição química, propriedades mecânicas e diâmetros disponíveis, ou entre em contato com a Linsy Copper para confirmar a disponibilidade de estoque de bronze de silício para sua aplicação de brasagem.
FAQ
-
Não. Depósitos de ERCuSi-A atingem aproximadamente 50.000 psi — cerca de 70% de uma solda de fusão típica ER70. Suficiente para chapas metálicas, painéis de carroceria, dutos e reparos não estruturais. Não adequado para chassis, equipamentos de elevação ou limites de pressão.
-
ERCuSi-A é a classificação AWS. A vareta de adição em si é bronze de silício com aproximadamente 3% de silício. É quimicamente quase idêntica ao bronze de silício forjado C65500 — a vareta é essencialmente C65500 trefilado em forma de arame de solda.
-
Sim, como vareta de adição para união. Mas a cor e o comportamento de corrosão diferirão do metal base. Para reparos de bombas de bronze de alumínio C95400, a compatibilidade estrutural geralmente é adequada. Para obras de arte visíveis em bronze fosforoso (C51000, C51900), uma vareta de adição com cor mais próxima pode ser preferível.
-
Varetas de brasagem de latão contêm 15–40% de zinco, que vaporiza durante o aquecimento — produzindo fumos tóxicos e criando porosidade na junta. O ERCuSi-A contém menos de 1% de zinco. O baixo teor de zinco elimina os problemas de fumaça e porosidade que dificultam o trabalho com vareta de latão.
-
Sim. O depósito de bronze lixa suavemente e aceita primer e tinta como o aço circundante. Para acabamentos galvanizados, a superfície de bronze pode ser preparada para niquelagem ou cromagem, embora o substrato rico em cobre possa exigir uma camada de barreira dependendo da química do banho.
David Huang é especialista em materiais de cobre e Gerente de Vendas na Linsy Copper, com anos de experiência prática apoiando clientes globais na aquisição de cobre e ligas de cobre.
Ele é especializado em produtos industriais de cobre, como cobre C11000, cobre isento de oxigênio C10200, latão, bronze, chapas, placas, tubos, barras e componentes de cobre com processamento personalizado.
Com conhecimento prático em fabricação de cobre, inspeção de qualidade, tratamento de superfície e cadeias de suprimentos de exportação, David ajuda os clientes a escolher os materiais certos para aplicações elétricas, mecânicas, marítimas, de construção e industriais.