Die Zeichnung sagt bleifrei und das Arbeitsblatt sagt immer noch C36000. Was sich an der Spindel ändert, ist kleiner als die Indexzahl vermuten lässt, aber es ändert sich nicht in jeder bleifreien Sorte auf die gleiche Weise. Vier Dinge bewegen sich: Schnittgeschwindigkeit, Spanform, Schneidkantenverschleiß und die sekundären Operationen, die auf die Drehmaschine folgen. Diese vier richtig zu lesen, unterscheidet einen Versuch, der sauber umgestellt wird, von einem, der eine Woche Teile verschrottet.
Der Zerspanbarkeitsindex, richtig gelesen
Ein Zerspanbarkeitsindex ist ein Vergleich, keine Materialeigenschaft. C36000 Messing zur automatischen Bearbeitung ist die Referenz bei 100, und jede andere Kupferlegierung wird als Anteil davon bewertet.
Vier Dinge, die die Zahl nicht trägt:
- Auf welcher Skala sie liegt. US-Datenblätter bewerten gegen C36000. Europäische Datenblätter bewerten gegen CuZn39Pb3 (CW614N), ein anderes Automatenmessing. Eine 70 aus einer Quelle und eine 70 aus der anderen sind nicht die gleiche 70.
- In welcher Form sie gemessen wurde. Der Wert wird normalerweise für gezogenen Stab angegeben. Ein Guss oder ein Strangpressprofil verhält sich anders, und die Zahl überträgt sich nicht auf die Form.
- In welchem Zustand sie gemessen wurde. Bleifreie Sorten sind empfindlicher gegenüber dem Zustand als C36000, daher zerspanen sich ein weicher und ein harter Zustand derselben Sorte nicht gleich.
- Wessen Datenblatt es ist. Veröffentlichte Werte für eine Sorte streuen um 5–15 Punkte, was eine ganze Schnittbedingung ist und nicht ein Rundungsunterschied.
| Legierung | Route | Index, C36000 = 100 | Typische Form |
| C36000 | Bleihaltige Referenz | 100 | Stab, Stange |
| C69300 | Silizium, umgeformt | ~80–85 | Stab, Stange, Schmiedeteil |
| C87850 | Silizium, gegossen | ~70–85 | Guss |
| C87860 | Silizium plus Zirkonium, gegossen | ~70 | Guss, Schmieden |
| C27450 | Kein Zusatz | ~70 | Stab, Stange, Schmiedeteil |
Verwenden Sie den Index für die Richtung und ein grobes Verhältnis, dann nehmen Sie die Startgeschwindigkeit aus dem Datenblatt der tatsächlichen Sorte und des Zustands. Er ist ein Input für einen Probeschnitt, keine Zeile in einer Spezifikation.
Was der Indexabfall in einem realen Zyklus bewirkt
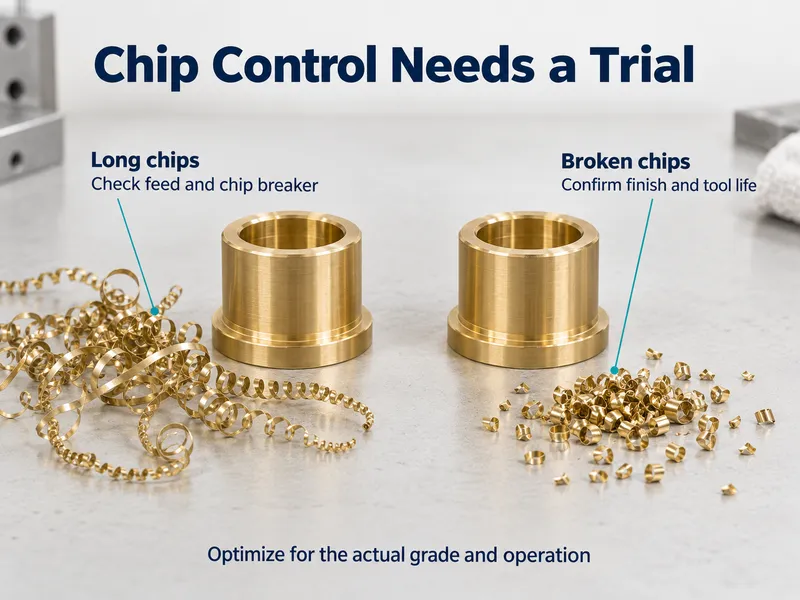
Blei wirkt mechanisch. Es bleibt weitgehend ungelöst in der Kupfer-Zink-Matrix als fein verteilte Partikel, die den Span beim Entstehen brechen und die Schneidkante schmieren, sodass das Entfernen gleichzeitig die Reibung und den Span verändert. Der erste Schritt ist die Oberflächengeschwindigkeit nach unten, denn Hitze ist das, was die Standzeit der Schneidkante bei diesen Sorten verkürzt. Der Vorschub pro Zahn ist der separate Hebel, der entscheidet, ob der Span bricht, und er geht normalerweise nach oben, nicht nach unten.
Dieser zweite Punkt ist der kontraintuitive. Den Vorschub zurückzunehmen, um sanft zu fahren, verdünnt den Span und macht ihn fadenförmiger, und ein Versuch, der an der Spankontrolle scheitert, ist oft einer, der zu leicht statt zu hart gefahren wurde.
| Symptom beim ersten Durchlauf | Was es normalerweise bedeutet | Erste Korrektur |
| Lange Späne, die sich um Werkzeug und Werkstück wickeln | Span zu dünn zum Brechen | Vorschub pro Zahn erhöhen; Spanbrecher öffnen |
| Aufgerissene Oberfläche, die wie ein Vorschubfehler aussieht | Aufbauschneide, die an- und abschweißt | Schneidkanten geometrie oder Oberflächengeschwindigkeit anpassen; prüfen, wo das Kühlmittel auftrifft |
| Gewindefraß an der Flanke | Materialverschmierung statt Scherung | Schärfere Schneide, positiverer Spanwinkel, Schneidöl statt Emulsion, wo der Prozess es zulässt |
| Schneidenversagen bei kleinem Durchmesser | Wärme mit wenig Material hinter der Schneide, um sie abzuführen | Geringere Schnittgeschwindigkeit, kürzerer Überhang, höherer Kühlmitteldruck |
Drei Hebel stellen die Span kontrolle wieder her und sie sind kein Ersatz füreinander: Silizium-Legierungen brechen Späne härter als der additivfreie Weg, eine schärfere Schneide mit offenem Spanbrecher leistet die meiste Werkzeugarbeit, und Kühlmittel, das mit Druck zugeführt und auf den Span gerichtet wird, beseitigt, was die Geometrie bricht. Die Schneidengeometrie ist der Punkt, an dem die Kompensation tatsächlich erfolgt, denn eine scharfe Schneide mit kontrolliertem Eckenradius schneidet kühler als eine schwerere Schneide bei gleicher Schnittgeschwindigkeit.
Ein verfehltes Ra-Ziel deutet meist auf Material hin, das sich an der Schneide angeschweißt hat, und nicht auf einen Vorschubfehler. Der Überhang ist die günstigste Korrektur auf der Liste — ein langes Werkzeug bei kleinem Durchmesser verliert zweifach an Steifigkeit, durch den Durchmesser und durch die Länge, und die Durchbiegung zeigt sich als Oberflächenproblem bevor sie als Maßproblem auftritt.
Sorten für die bleifreie Zerspanung
Vier Legierungen decken die meisten bleifreien Zerspanungsarbeiten ab, und sie teilen sich in zwei Familien.
| Legierung | Kupfer | Blei | Was den Span bricht | Formular | Index | Europäische Bezeichnung |
| C69300 | 73–77% | ≤0,09% | Silizium | Stab, Stange, Schmiedeteil | ~80–85 | CW724R / CuZn21Si3P |
| C87850 Bleifreies Messing | 75–78% | ≤0,09% | Silizium | Guss | ~70–85 | — |
| C87860 Bleifreies Gussmessing | 75–79% | ≤0,09% | Silizium plus Zirkonium | Guss, Schmieden | ~70 | — |
| C27450 | 60–65% | ≤0,25% | Nichts hinzugefügt | Stab, Stange, Schmiedeteil | ~70 | — |
Silizium-Familie. C69300 ist das Knetmitglied und dasjenige, das stangenbeschickte Dreharbeiten abdeckt. C87850 wird als Sand-, Kokillen- und Strangguss für Wasserarmaturenkörper, Armaturen und Fittings geliefert, während C87860 einen Zirkoniumzusatz zur Kornfeinung hinzufügt, der die Schmiedbarkeit auf etwa 95 hebt, wobei der Zerspanungsindex unverändert bei 70 bleibt.
Additivfreier Weg. C27450 hält Blei bei ≤0,25% ohne Silizium oder Bismut. Es schmiedet und gewindewalzt gut und kehrt in einen konventionellen Messingschrottstrom zurück, auf Kosten des niedrigsten Zerspanungsindex in der Tabelle.
Europäische Bezeichnungen sind keine Substitutionstabelle. C69300 lässt sich sauber auf CW724R (CuZn21Si3P) nach EN 12164 und EN 12165 abbilden. Die bleiarme EN-Familie lässt sich nicht eins zu eins auf die UNS-Codes abbilden — CW510L (CuZn42) ist eine Warmumformlegierung auf einem anderen Kupferband, kein C27450-Zwilling, und CW511L (CuZn38As) enthält Arsen. Wo eine europäische Zeichnung eintrifft, stimmen Sie auf Zusammensetzung und Zertifikat ab, nicht auf eine Codezeile.
Bearbeitete Teile nach Anwendung
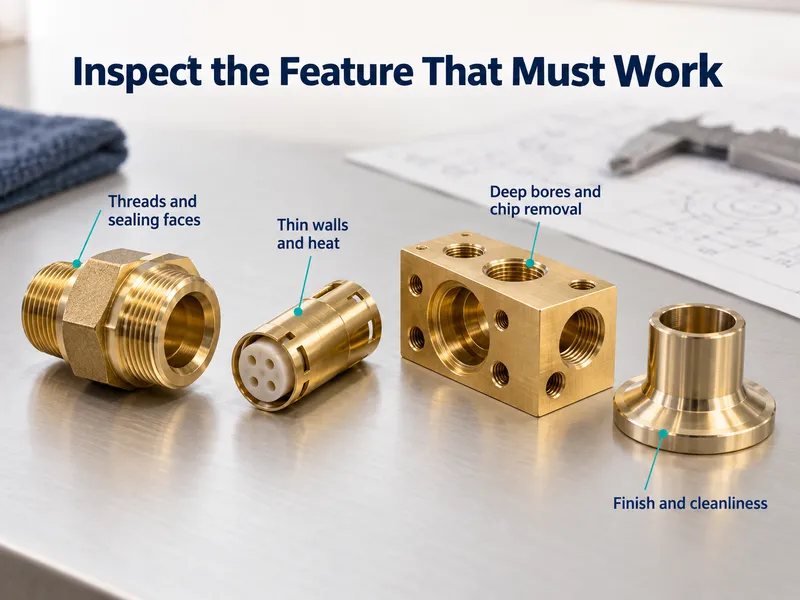
Dieselbe Legierung verhält sich von Teil zu Teil unterschiedlich, und der Unterschied wird dadurch bestimmt, welche Funktion arbeiten muss.
| Teiletyp | Was daran bei bleifrei schwierig ist | Wo die Korrektur ansetzt |
| Trinkwasser-Fittings: Ventilkörper, Anschlüsse, Spindeln | Dichtflächen und Außengewinde sind die Funktionsflächen, und beide sind die Stellen, an denen sich Verschmierung zuerst zeigt | Gewindeflanken-Oberfläche, Gewindewalzen oder Nachschneiden statt Einzelpunkt-Einstechen auf Tiefe |
| Elektrische Anschlüsse, Gehäuse, Kontaktkörper | Kleiner Durchmesser und dünne Wand lassen wenig Material, um Wärme abzuführen | Geringere Schnittgeschwindigkeit, kürzerer Überhang, höherer Kühlmitteldruck |
| Medizinische und lebensmittelkontaktkonforme Hardware | Oberflächengüte und Sauberkeit sind die Freigabekriterien, nicht nur die Maße | Ra-Kontrolle durch Schneidengeometrie, dann Entgraten und Reinigen vor dem Verpacken |
| Hydraulik- und Pneumatikkörper | Tiefe Bohrungen und Sacktaschen entscheiden, ob der Span abgeführt wird oder bleibt | Peck-Zyklen, Kühlmittel durch das Werkzeug oder Hochdruckkühlmittel, Spanbrechergeometrie |
| Schmiedeteile, die auf der Drehmaschine fertigbearbeitet werden | Unterbrochene Schnitte über warmumgeformtem Vormaterial tragen Material ungleichmäßig ab | Ein- und Ausfahrstrategie sowie ein Vorschub, der den Span durch die Unterbrechung brechen lässt |
Diese Tabelle bildet ab, wo eine Legierung verwendet wird. Ob ein gegebenes Teil überhaupt umgestellt werden sollte, ist eine andere Frage, und sie wird weiter unten beantwortet unter Wann bleifrei nicht die richtige Wahl ist.
Wo bleifrei tatsächlich mehr kostet — und wo nicht
Materialpreis gegen Zykluszeit
Bleifreies Stangenmaterial ist normalerweise teurer pro Kilogramm und langsamer pro Teil, sodass beide Effekte in dieselbe Richtung auf die Stückkosten wirken. Was eine Umstellung entscheidet, sind die gesamten Landed-Teile-Kosten, und die Werkstatt kontrolliert jede Position davon außer der ersten.
Drei Dinge untergraben stillschweigend einen Zwei-Angebots-Vergleich:
- Zykluszeit, die aus dem alten Programm übernommen wurde. Ein bleifreies Angebot, das auf C36000-Geschwindigkeiten aufbaut, unterschätzt die Kosten um den Betrag, den der Versuch aufzudecken existiert. Beide Wege müssen mit ihren eigenen Parametern kalkuliert werden.
- Werkzeugkosten, die auf einer Seite weggelassen wurden. Gießen Sie Gussqualität, Brechergeometrie und alle Besonderheiten ein, die in beide Angebote gehören oder in keines.
- Schrott zum falschen Satz bepreist. Erstlaufschrott ist das eigentliche Risiko bei einem umgestellten Teil, und ein Angebot, das von einer ausgereiften Ausbeute ausgeht, verbirgt es.
Ein vierter Punkt gilt für regulierte Teile. Ein umgestelltes Teil erfordert eine Erstmuster- und Zusammensetzungsprüfung, die die bisherige Gussqualität nicht benötigte, und diese Prüfung ist eine Kostenposition und kein Gemeinkostenanteil.
Schrottgutschrift und Recycling
Späne sind der größte rückgewinnbare Kostenfaktor bei einer Zerspanungsaufgabe, und bleifreie Sorten teilen sich in verschiedene Ströme auf. Siliziumhaltige Späne gehen als separate Schmelze zurück und behalten eine Silizium-Grade-Gutschrift statt einer Bleimessing-Gutschrift. C27450 enthält weder Silizium noch Wismut und geht daher mit einer normalen Gutschrift in eine konventionelle Messingschmelze zurück.
Getrennt gehalten hat jeder Strom einen Käufer; in einen einzigen Behälter gemischt fällt die Charge auf den Wert ihrer billigsten Komponente. Die Spänetrennung ist der günstigste Posten auf dieser Seite und der am leichtesten zu verlierende auf einer belebten Werkstattfläche.
Form, Zustand und Toleranz: Was bei der Anfrage festgelegt werden muss
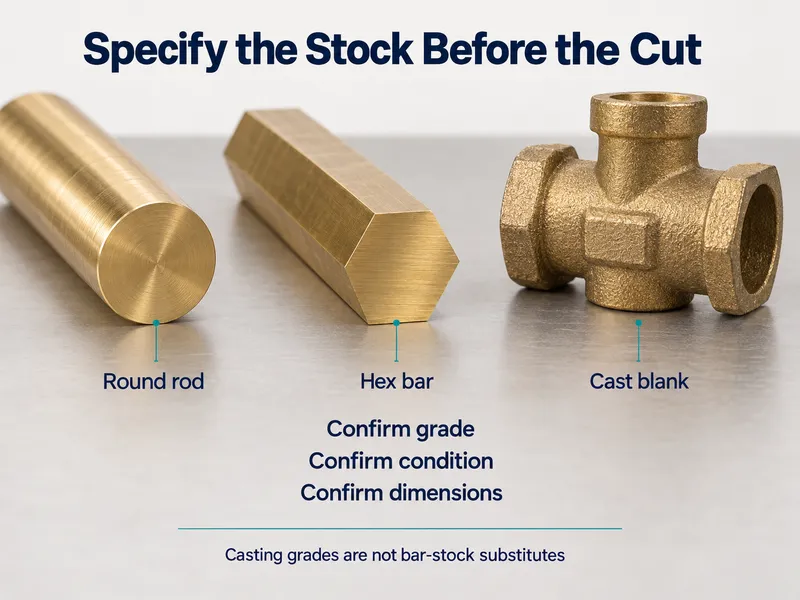
In welcher Form der Stab ankommt, verändert das, was die Maschine tun muss, daher werden diese Punkte bei der Anfrage geklärt und nicht in der Werkstatt.
- Formular. Rund-, Sechskant- oder Flachstab legt die Anzahl der Arbeitsgänge fest, bevor das Teil geschnitten wird. Eine Sechskant- oder endkonturnahe Flachform entfernt den ersten Drehdurchgang bei überwiegend runden Teilen. Messingstange deckt die bleihaltigen und bleifreien Optionen ab; die Formfamilie steht unter Kupferstange.
- Temperatur oder Zustand. Gezogener Stab wird in benannten Zuständen geliefert — R360, R430, R500 nach EN oder ein Härtebereich nach ASTM. Bleifreie Sorten zerspanen sich über diese Zustände hinweg anders als C36000, daher ist der Zustand eine Zerspanungsvariable und nicht nur eine Festigkeitsvariable.
- Durchmesser- und Geradheitstoleranz. Die Toleranzklassen für gezogenen Stab unterscheiden sich zwischen dem EN- und dem ASTM-System. Bei stangenzuführenden Maschinen sind Geradheit und Länge ebenso wichtig wie der Durchmesser, weil sie bestimmen, wie der Stab in die Spannzange eintritt.
Geben Sie alle drei gegen die Zeichnungsnummern an und bestätigen Sie den Standard, nach dem das Werk zertifizieren wird — C36000-Stab läuft nach ASTM B16, während C69300 läuft nach ASTM B371.
Sekundäre Operationen: Gewindewalzen, Gewindeschneiden, Entgraten, Beschichten
Die Drehmaschine ist nicht der Ort, an dem eine Umstellung gelingt oder scheitert. Der größte Teil der Kosten, der ein erstes Angebot überrascht, liegt in den Arbeitsgängen danach, und jeder bewegt sich aus einem anderen Grund.
- Gewindewalzen. Das Walzen folgt der Umformbarkeit und nicht dem Zerspanungsindex, daher kann eine Sorte mit niedrigem Index dennoch gut walzen — aber Siliziumsorten benötigen meist eine Neu festlegung des Rohlingsdurchmessers, was eine Werkzeugänderung ist, die im Angebot mitgeführt wird.
- Gewindeschneiden. Bleifreie Späne verschmieren statt zu scheren, daher werden Gewindebohrer gewechselt und die Zykluszeit steigt bei jedem Gewindebohrloch. Bei kleinen Gewindebohrern zeigt sich der Unterschied als Bruch statt als langsamer Lauf.
- Entgraten. Siliziumhaltige Sorten hinterlassen einen härteren, abrasiveren Grat, daher dauert ein vom C36000 übernommener Trommelzyklus länger oder benötigt ein anderes Medium — ein Kostenfaktor, der nach dem Angebot auftritt statt darin.
- Galvanisieren. Die Haftung hängt an der alkalischen Reinigung vor der Beschichtung, nicht am Grundwerkstoff. Wo eine Beschichtung spezifiziert ist, gehört diese Vorbereitung als eigene Position in das Angebot.
Wann bleifrei nicht die richtige Wahl ist
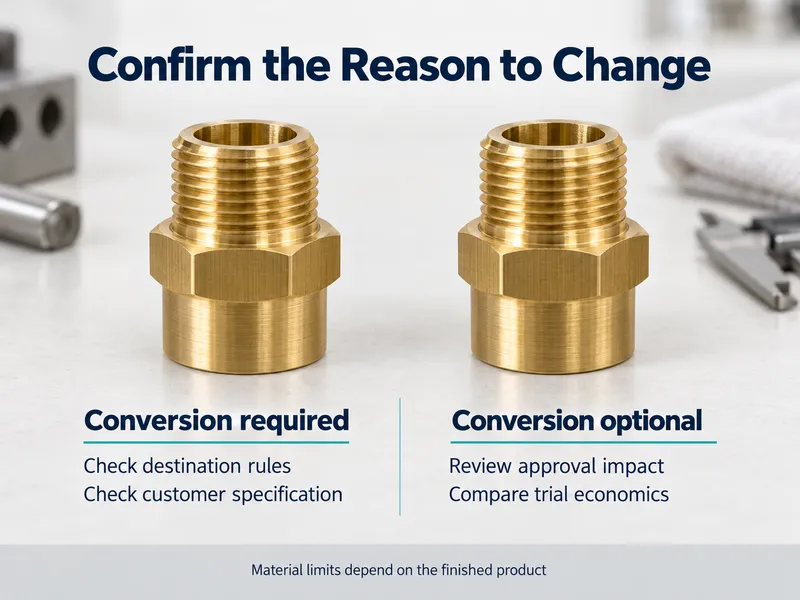
Eine Umstellung lohnt sich, wenn etwas sie erfordert. Ohne diesen Treiber erkauft der Wechsel Kosten und Risiko statt Konformität.
Gründe, bleihaltig zu bleiben:
- Nichts in der Anforderung verlangt es. Kein Bleigrenzwert im Zielmarkt, kein Kontakt mit Trinkwasser, kein bleifreier Wortlaut auf der Zeichnung — wenn nichts davon im Spiel ist, kostet der Wechsel Geld und bringt nichts zurück.
- Das Teil ist zugelassen oder sicherheitsrelevant. Eine Materialänderung an einem zugelassenen Teil eröffnet eine Änderungskontrollakte, und die Requalifizierung kostet meist mehr, als die Zerspanungseinsparung wert ist.
- Tiefe Bohrungen mit kleinem Durchmesser dominieren die Geometrie. Die Spanabfuhr ist bereits die engste Randbedingung am Teil, und der niedrigere Index nimmt die Reserve weg, die die Bohrung sauber hielt.
- Das Volumen finanziert keinen Versuch. Eine Umstellung wird erst nach einer Versuchscharge richtig bepreist, und eine Aufgabe, die sich nie wiederholt, hat nichts, wogegen sie amortisiert werden könnte.
- Die Oberfläche liegt bereits an der Grenze des Prozesses. Blei ist das, was diese Reserve heute hält, daher ist es das Erste, was wegfällt.
Gründe für den Wechsel:
- Etwas erfordert ihn. Ein Trinkwasserauftrag in einen regulierten Markt hat überhaupt keine bleihaltige Option, und die Kosten sind der Preis des Eintritts.
- Eine niedrig bleihaltige Sorte deckt das Teil bereits ab. Wo die Obergrenze ein niedrig bleihaltiger Wert statt null ist, C34000 Bleiarmes Messing behält den größten Teil des freizerspanenden Verhaltens bei 0,8–1,5% Blei, meist für weniger als eine vollständige Umstellung.
- Die Aufgabe wiederholt sich in hohem Volumen. Eine sich wiederholende Aufgabe zahlt den Versuch zurück, und die Zahlen, die er liefert, laufen dann für die Lebensdauer des Programms.
Was ein Versuch tatsächlich klärt
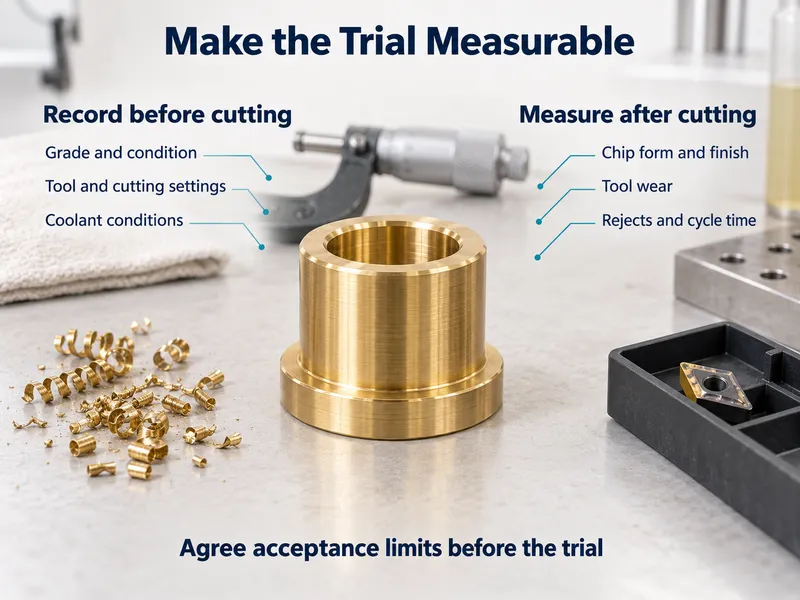
Die Kosten liegen in Zykluszeit, Werkzeugen und Erstlaufschrott, und nichts davon lässt sich aus einer Indextabelle ablesen. Es klärt sich an einer Charge desselben Teils, geschnitten in beiden Sorten gegen Schwellenwerte, die vor dem Schnitt festgelegt wurden.
Zwei Aufzeichnungsgruppen, und der Unterschied ist der Punkt: Was Sie vorher festlegen, macht den Versuch zu einem fairen Test; was Sie danach messen, verwandelt Teile in eine Zahl, die das Angebot tragen kann.
Vor dem Schnitt festlegen
- Sorte, Schmelzennummer, Zustand — das Zertifikat, das der Kunde liest, und der Zustand, von dem die Daten abhängen
- Einsatzsorte, Geometrie, Spanbrecher — ob das Ergebnis auf den nächsten Werkzeugauftrag übertragbar ist
- Schnittgeschwindigkeit, Vorschub pro Zahn, Schnitttiefe — die Parameter, die in die Produktion übernommen werden
- Kühlmitteltyp, Konzentration, Druck — die Variable, die am häufigsten ausgelassen wird
Messung nach dem Schnitt
- Spanform bei jedem Arbeitsgang — was sich zuerst ändert und was zuerst versagt
- Oberflächenmuster pro kritischem Merkmal — ob die Teile die Prüfung bestehen
- Kantenverschleiß in festen Intervallen — Standzeit als Zahl, nicht als Eindruck
- Ausschuss und dessen Ursache — die Erstlaufkosten, die das Angebot tragen muss
Schwellenwerte vor dem Schnitt mit der Werkstatt vereinbaren: Spanbruch innerhalb des Zyklus, Oberflächenhaltung an den kritischen Merkmalen, Standzeit bei oder über einem vereinbarten Anteil der C36000-Baseline. Dieser Anteil ist eine kaufmännische Größe, die der Käufer unterschreibt, statt einer technischen Tatsache zum Nachschlagen — deshalb muss sie zuerst schriftlich festgehalten werden.
Beide Sorten bei einem Lieferanten bearbeiten
Linsy Copper liefert die Stangenroute auf beiden Seiten des Vergleichs. Bleihaltige Sorten umfassen C36000; bleifreie decken C69300, C87850, C87860 und C27450 ab. Die vollständige Familie befindet sich unter Messinggüten.
Stangenmaterial und hausinterne CNC-Bearbeitung stammen aus derselben Bestellung. Eine Versuchscharge wird als Material plus Bearbeitung kalkuliert, sodass der Unterschied bei Zykluszeit und Werkzeug als Zahl ankommt statt als Schätzung, die über zwei Lieferanten zusammengestellt wird. Die Stange und das fertige Bauteil tragen dann eine Verantwortung statt einer Toleranzaufteilung zwischen Walzwerk und Werkstatt.
Jede Bestellung wird geliefert mit MTR/MTC zur Abdeckung von Sorte und chemischer Zusammensetzung, und SGS-Berichte sind auf Anfrage gegen zusätzliche Prüfkosten erhältlich. Nicht ab Lager verfügbare Größen laufen als kundenspezifische Produktion mit niedriger MOQ und einer typischen Lieferzeit von 10–60 Tagen.
Fazit
Die Kosten für den Umstieg auf bleifrei landen selten im Legierungspreis. Sie landen in Zykluszeit, Werkzeug, Erstlauf-Ausschuss und den Sekundäroperationen nach der Drehmaschine — und nichts davon lässt sich aus einer Indextabelle ablesen, bevor die Teile geschnitten sind. Genau diese Lücke lässt die Entscheidung stocken: Die Zahl, die der Käufer braucht, ist die Zahl, die nur ein Versuch liefert.
Senden Sie die Teilezeichnung mit dem Jahresvolumen und dem Zielmarkt. Wir liefern eine Material-plus-Bearbeitung-Bewertung für sowohl die bleihaltige als auch die bleifreie Route, soweit das Teil es zulässt.
FAQ
Kann bleifreies Messing mit derselben Schnittgeschwindigkeit laufen wie C36000?
Nein. Die Schnittgeschwindigkeit wird reduziert, um die Wärme zu kontrollieren, während der Vorschub pro Zahn erhöht wird, damit der Span noch bricht. Beginnen Sie mit dem Datenblatt der tatsächlichen Sorte und Härte.
Erfordert der Umstieg auf bleifreies Messing andere Werkzeuge?
In der Regel die Einsatzgeometrie statt der Maschine selbst — eine schärfere Schneide, ein offenerer Spanbrecher und ein Sortenwechsel, wo es die Wärmebeständigkeit erfordert. Universalgeometrie, die aus einem bleihaltigen Programm übernommen wurde, versagt zuerst.
Kann Linsy die Stange liefern und die Teile in derselben Bestellung bearbeiten?
Ja. Stange und hausinterne CNC-Bearbeitung werden zusammen kalkuliert, sodass eine Versuchscharge als eine Material-plus-Bearbeitung-Zahl ankommt statt als zwei separate Schätzungen.
Welche Dokumente kommen mit dem Material?
Jede Bestellung wird geliefert mit MTR/MTC zur Abdeckung von Sorte und chemischer Zusammensetzung. SGS-Drittanbieterberichte sind auf Anfrage gegen zusätzliche Prüfkosten erhältlich.
Wie sind die Lieferzeit und die Mindestbestellmenge?
Nicht ab Lager verfügbare Größen laufen als kundenspezifische Produktion mit niedriger MOQ, typischerweise 10–60 Tage je nach Sorte und Abmessungen.
David Huang ist ein Spezialist für Kupferwerkstoffe und Vertriebsleiter bei Linsy Copper mit langjähriger praktischer Erfahrung in der Unterstützung globaler Kunden bei der Beschaffung von Kupfer und Kupferlegierungen.
Er ist spezialisiert auf industrielle Kupferprodukte wie C11000-Kupfer, C10200-sauerstofffreies Kupfer, Messing, Bronze, Kupferbleche, -platten, -rohre, -stangen und kundenspezifisch bearbeitete Kupferkomponenten.
Mit einem praktischen Verständnis der Kupferherstellung, Qualitätskontrolle, Oberflächenbehandlung und Exportlieferketten hilft David Kunden, die richtigen Materialien für elektrische, mechanische, maritime, Bau- und Industrieanwendungen auszuwählen.