El plano dice sin plomo y la hoja de proceso todavía dice C36000. Lo que cambia en el husillo es menor de lo que sugiere el número del índice, pero no cambia de la misma manera en cada grado sin plomo. Cuatro cosas se mueven: velocidad de corte, forma de viruta, desgaste del filo y las operaciones secundarias que siguen al torno. Leer esas cuatro correctamente es lo que separa una prueba que convierte limpiamente de una que desecha una semana de piezas.
El Índice de Maquinabilidad, Leído Correctamente
Un índice de maquinabilidad es una comparación, no una propiedad del material. C36000 Latón de Corte Libre es la referencia en 100, y cada otra aleación de cobre se puntúa como una proporción de él.
Cuatro cosas que el número no conlleva:
- En qué escala se sitúa. Las hojas de datos estadounidenses evalúan contra C36000. Las hojas de datos europeas evalúan contra CuZn39Pb3 (CW614N), un latón de corte libre diferente. Un 70 de una fuente y un 70 de la otra no son el mismo 70.
- En qué forma se midió. La cifra normalmente se cita para barra trefilada. Una pieza fundida o una extrusión se comporta de manera diferente, y el número no viaja con la forma.
- En qué temple se midió. Los grados sin plomo son más sensibles a la condición que el C36000, por lo que un temple blando y uno duro del mismo grado no se mecanizan igual.
- De quién es la hoja de datos. Las cifras publicadas para un grado varían entre 5–15 puntos, lo que es toda una condición de corte en lugar de una diferencia de redondeo.
| Grado | Route | Índice, C36000 = 100 | Forma típica |
| C36000 | Referencia con plomo | 100 | Barra trefilada, barra |
| C69300 | Silicio, forjado | ~80–85 | Barra trefilada, barra, forja |
| C87850 | Silicio, fundido | ~70–85 | Fundición |
| C87860 | Silicio más circonio, fundido | ~70 | Fundición, forja |
| C27450 | Sin aditivo | ~70 | Barra trefilada, barra, forja |
Use el índice para dirección y una proporción aproximada, luego tome la velocidad inicial de la hoja de datos del grado y temple reales. Es una entrada para un corte de prueba, no una línea en una especificación.
Qué le Hace la Caída del Índice a un Ciclo Real
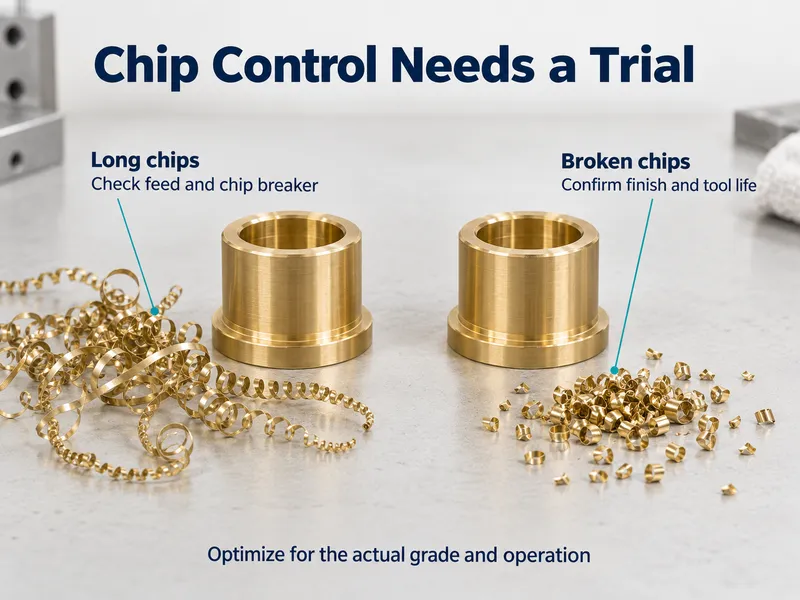
El plomo hace su trabajo mecánicamente. Permanece en gran medida sin disolverse en la matriz de cobre-zinc como partículas finas dispersas que rompen la viruta a medida que se forma y lubrican el filo de corte, por lo que eliminarlo cambia la fricción y la viruta al mismo tiempo. El primer movimiento es bajar la velocidad superficial, porque el calor es lo que acorta la vida del filo en estos grados. El avance por diente es la palanca separada que decide si la viruta se rompe, y por lo general va arriba, no abajo.
Ese segundo punto es el contraintuitivo. Reducir el avance para ir suavemente adelgaza la viruta y la hace más filamentosa, y una prueba que falla en el control de viruta a menudo es una que corrió demasiado ligera en lugar de demasiado fuerte.
| Síntoma de la primera pasada | Qué suele significar | Primera corrección |
| Virutas largas enrollándose en la herramienta y la pieza | Viruta demasiado delgada para fracturarse | Aumente el avance por diente; abra el rompevirutas |
| Acabado desgarrado que parece un fallo de avance | Filo de aportación soldándose y liberándose | Ajuste la geometría del filo o la velocidad superficial; verifique dónde llega el refrigerante |
| Roscas desgarrándose en el flanco | Material embadurnándose en lugar de cizallarse | Filo más afilado, más ángulo de ataque positivo, aceite de corte en lugar de emulsión donde el proceso lo permita |
| Falla del filo en trabajos de pequeño diámetro | Calor con poco material detrás del filo para evacuarlo | Reducir la velocidad superficial, acortar el voladizo, aumentar la presión del refrigerante |
Tres palancas recuperan el control de la viruta y no son sustitutas entre sí: los grados con silicio fracturan la viruta con más fuerza que la ruta sin aditivos, un filo más afilado con un rompevirutas abierto hace la mayor parte del trabajo de herramienta, y el refrigerante entregado a presión y dirigido a la viruta despeja lo que la geometría rompe. La geometría del filo es donde realmente se hace la compensación, porque un filo afilado con un radio de punta controlado corta más frío que un filo más robusto a la misma velocidad superficial.
Un objetivo de Ra no alcanzado generalmente indica material que se soldó al filo en lugar de un error de avance. El voladizo es la corrección más económica de la lista — una herramienta larga en trabajos de pequeño diámetro pierde rigidez dos veces, por el diámetro y por la longitud, y la flexión se manifiesta como un problema de acabado antes que dimensional.
Grados para Mecanizado Sin Plomo
Cuatro grados cubren la mayor parte del trabajo de mecanizado sin plomo, y se dividen en dos familias.
| Grado | Cobre | Plomo | Qué fractura la viruta | Forma | Index | Designación europea |
| C69300 | 73–77% | ≤0.09% | Silicon | Barra trefilada, barra, forja | ~80–85 | CW724R / CuZn21Si3P |
| C87850 Latón sin plomo | 75–78% | ≤0.09% | Silicon | Fundición | ~70–85 | — |
| C87860 Latón fundido sin plomo | 75–79% | ≤0.09% | Silicio más circonio | Fundición, forja | ~70 | — |
| C27450 | 60–65% | ≤0.25% | Sin adiciones | Barra trefilada, barra, forja | ~70 | — |
Familia del silicio. C69300 es el miembro forjado y el que cubre el trabajo de torneado con barra. C87850 se suministra como fundiciones en arena, molde permanente y continua para cuerpos de válvulas de agua, grifos y accesorios, mientras que C87860 añade una adición de circonio para el refinamiento del grano que eleva la forjabilidad a aproximadamente 95 con el índice de corte sin cambios en 70.
Ruta sin aditivos. C27450 mantiene el plomo en ≤0.25% sin silicio ni bismuto. Se forja y se rosca por laminación bien y regresa a un flujo convencional de chatarra de latón, a costa del índice de corte más bajo de la tabla.
Las designaciones europeas no son una tabla de sustitución. C69300 se corresponde limpiamente con CW724R (CuZn21Si3P) bajo EN 12164 y EN 12165. La familia EN de bajo plomo no se corresponde uno a uno con los códigos UNS — CW510L (CuZn42) es un grado de forja en caliente en una banda de cobre diferente, no un gemelo del C27450, y CW511L (CuZn38As) contiene arsénico. Cuando llega un plano europeo, haga la correspondencia por composición y certificado en lugar de por una fila de código.
Piezas Mecanizadas por Aplicación
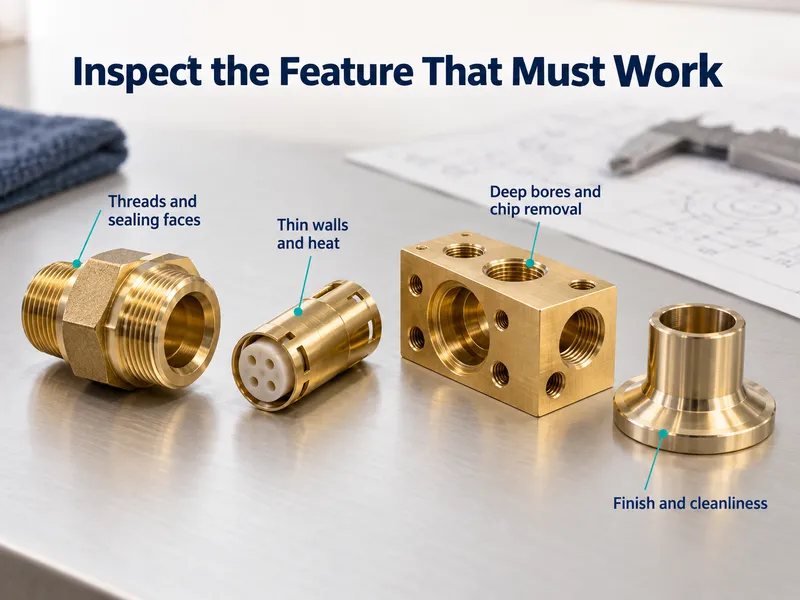
El mismo grado se comporta de manera diferente de una pieza a otra, y la diferencia la determina qué característica debe funcionar.
| Tipo de pieza | Qué es difícil en ella sin plomo | Dónde recae la corrección |
| Accesorios para agua potable: cuerpos de válvulas, conectores, husillos | Las caras de sellado y las roscas externas son las superficies funcionales, y ambas son donde el embadurnamiento aparece primero | Acabado del flanco de rosca, laminado o repasado de rosca en lugar de torneado de punta única hasta la profundidad |
| Terminales eléctricos, carcasas, cuerpos de contacto | El diámetro pequeño y la pared delgada dejan poco material para evacuar el calor | Reducir la velocidad superficial, acortar el voladizo, aumentar la presión del refrigerante |
| Herrajes médicos y de contacto con alimentos | El acabado superficial y la limpieza son los criterios de liberación, no solo las dimensiones | Control de Ra mediante la geometría del filo, luego desbarbado y limpieza antes del embalaje |
| Cuerpos hidráulicos y neumáticos | Los barrenos profundos y las cavidades ciegas deciden si la viruta sale o se queda | Ciclos de picoteo, refrigerante a través de la herramienta o de alta presión, geometría del rompevirutas |
| Forjados acabados en el torno | Los cortes interrumpidos sobre material conformado en caliente eliminan material de forma desigual | Estrategia de entrada y salida, y un avance que mantenga la viruta rompiéndose a través de la interrupción |
Esa tabla mapea dónde se usa un grado. Si una pieza dada debe convertirse en absoluto es una pregunta diferente, y se responde más abajo bajo Cuándo el Sin Plomo No Es la Opción Correcta.
Dónde el sin plomo realmente cuesta más — y dónde no
Precio del material frente a tiempo de ciclo
La barra sin plomo normalmente es más cara por kilogramo y más lenta por pieza, por lo que ambos efectos empujan en la misma dirección sobre el costo unitario. Lo que decide una conversión es el costo total de la pieza puesta en planta, y el taller controla cada línea de él excepto la primera.
Tres cosas rompen silenciosamente una comparación de dos cotizaciones:
- Tiempo de ciclo tomado del programa antiguo. Una cotización sin plomo construida sobre velocidades del C36000 subestima el costo en la cantidad que la prueba existe para encontrar. Ambas rutas deben cotizarse con sus propios parámetros.
- Herramental omitido en un lado. El grado de la plaquita, la geometría del rompevirutas y cualquier especial pertenecen a ambas cotizaciones o a ninguna.
- Chatarra valorada a la tasa incorrecta. La chatarra de primera corrida es el riesgo real en una pieza convertida, y una cotización que asume un rendimiento maduro lo oculta.
Una cuarta aplica a piezas reguladas. Una pieza cambiada conlleva una verificación de primera pieza y de composición que el grado incumbente no necesitaba, y esa inspección es una línea de costo en lugar de un gasto general.
Crédito por Chatarra y Reciclaje
Las virutas son el mayor costo recuperable en un trabajo de mecanizado, y los grados libres de plomo se dividen en diferentes flujos. Las virutas con contenido de silicio vuelven como una fusión separada y mantienen un crédito de grado silicio en lugar de uno de latón con plomo. El C27450 no contiene silicio ni bismuto, por lo que regresa a una fusión de latón convencional con un crédito normal.
Mantenidos por separado, cada flujo tiene un comprador; mezclados en un solo contenedor, el lote cae al valor de su componente más barato. La segregación de virutas es el rubro más económico en esta página y el más fácil de perder en un piso ocupado.
Forma, Temple y Tolerancia: Qué Fijar en la Consulta
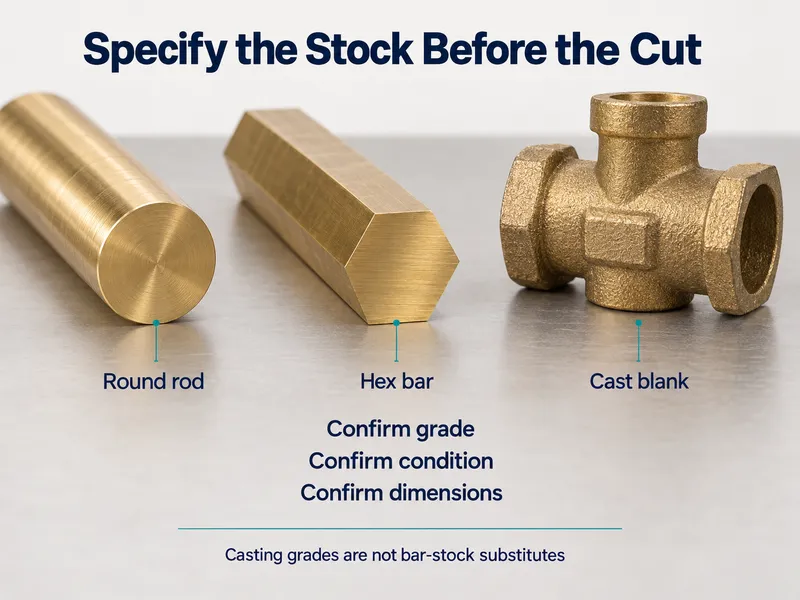
La forma en que llega la barra cambia lo que la máquina tiene que hacer, por lo que estos se definen en la consulta y no en el piso de producción.
- Forma. La barra redonda, hexagonal o plana determina el número de operaciones antes de cortar la pieza. Una forma hexagonal o plana cercana a la forma final elimina la primera pasada de torneado en piezas mayormente redondas. Barra de Latón cubre las opciones con plomo y sin plomo; la familia de formas se encuentra bajo Barra de Cobre.
- Temple o condición. La varilla estirada se suministra en condiciones específicas — R360, R430, R500 bajo EN, o un rango de dureza bajo ASTM. Los grados libres de plomo se mecanizan de forma más diferente entre esas condiciones que el C36000, por lo que el temple es una variable de mecanizado, no solo de resistencia.
- Tolerancia de diámetro y rectitud. Las clases de tolerancia de la varilla estirada difieren entre los sistemas EN y ASTM. En máquinas de alimentación por barra, la rectitud y la longitud importan tanto como el diámetro, porque determinan cómo entra la barra en el mandril.
Especifique los tres según los números del plano, y confirme la norma con la que certificará la acería — la varilla C36000 se rige bajo ASTM B16, mientras que el C69300 se rige bajo ASTM B371.
Operaciones Secundarias: Roscado por Laminación, Roscado por Corte, Desbarbado, Recubrimiento
El torno no es donde una conversión tiene éxito o fracasa. La mayor parte del costo que sorprende en una primera cotización reside en las operaciones posteriores, y cada una se mueve por una razón diferente.
- Roscado por laminación. La laminación depende de la conformabilidad más que del índice de corte, por lo que un grado de bajo índice aún puede laminarse bien — pero los grados con silicio generalmente requieren un reajuste del diámetro del blanco, lo cual es un cambio de herramienta que se refleja en la cotización.
- Roscado por macho. Las virutas libres de plomo se embadurnan en lugar de cizallarse, por lo que se cambian los machos y aumenta el tiempo de ciclo en cada agujero roscado. En machos pequeños, la diferencia se manifiesta como rotura en lugar de funcionamiento lento.
- Desbarbado. Los grados con contenido de silicio dejan una rebaba más dura y abrasiva, por lo que un ciclo de tamboreo heredado del C36000 tarda más o necesita un medio diferente — un costo que aparece después de la cotización y no dentro de ella.
- Recubrimiento electrolítico. La adherencia depende de la limpieza alcalina antes del recubrimiento, no de la aleación base. Donde se especifica recubrimiento, esa preparación pertenece a la cotización como una línea propia.
Cuándo el Sin Plomo No Es la Opción Correcta
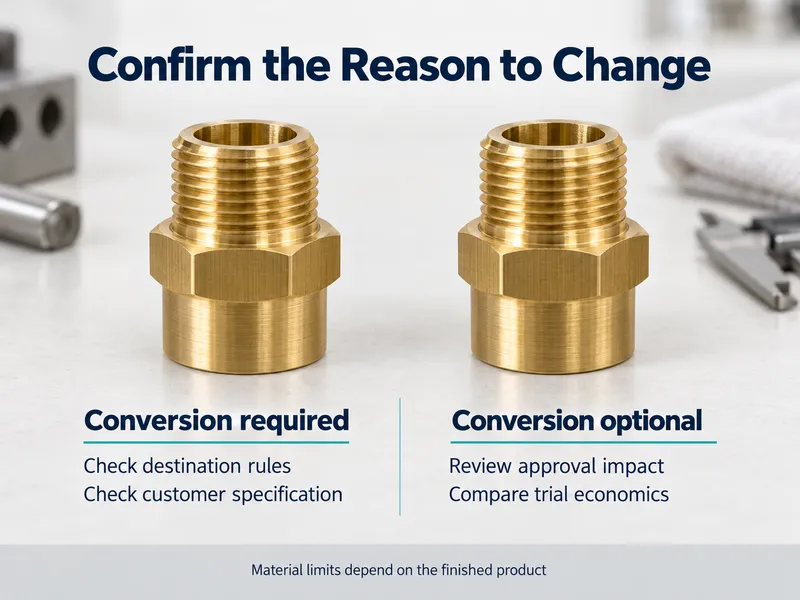
Una conversión vale la pena cuando algo la exige. Sin ese factor impulsor, el cambio compra costo y riesgo en lugar de cumplimiento normativo.
Razones para permanecer con plomo:
- Nada en el requisito lo exige. Sin límite de plomo en el mercado de destino, sin contacto con agua potable, sin mención de libre de plomo en el plano — nada de eso en juego significa que el cambio cuesta dinero y no recupera nada.
- La pieza está aprobada, o está relacionada con la seguridad. Cambiar el material en una pieza aprobada abre un archivo de control de cambios, y la recalificación generalmente cuesta más de lo que vale el ahorro en mecanizado.
- Los agujeros profundos de pequeño diámetro dominan la geometría. La evacuación de virutas ya es la restricción más ajustada en la pieza, y el índice más bajo elimina el margen que mantenía el barreno limpio.
- El volumen no financia una prueba. Una conversión solo se cotiza adecuadamente después de un lote de prueba, y un trabajo que nunca se repite no tiene nada contra lo cual amortizarla.
- El acabado ya se encuentra en el límite del proceso. El plomo es lo que sostiene ese margen hoy, por lo que es lo primero que se elimina.
Razones para cambiar:
- Algo lo exige. Un pedido de agua potable hacia un mercado regulado no tiene opción con plomo en absoluto, y el costo es el precio de entrada.
- Un grado de bajo plomo ya cubre la pieza. Donde el límite es una cifra de bajo plomo en lugar de cero, C34000 Latón con Bajo Contenido de Plomo conserva la mayor parte del comportamiento de fácil mecanizado con 0,8–1,5% de plomo, generalmente por menos que un cambio completo.
- El trabajo se repite en volumen. Un trabajo repetitivo amortiza la prueba, y los números que produce entonces rigen durante la vida del programa.
Qué Resuelve Realmente una Prueba
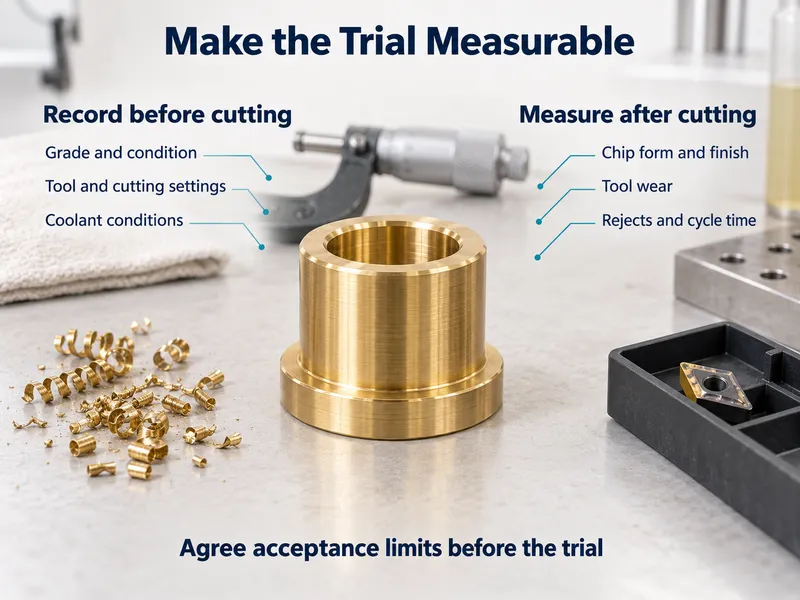
El costo recae en tiempo de ciclo, herramientas y chatarra de primera corrida, y nada de eso puede leerse de una tabla de índices. Se establece en un lote de la misma pieza, cortada en ambos grados contra umbrales fijados antes del corte.
Dos grupos de registro, y la diferencia es el punto: lo que fija de antemano hace que la prueba sea justa, lo que mide después convierte las piezas en un número que la cotización puede respaldar.
Fijar antes del corte
- Grado, número de colada, temple — el certificado que lee el cliente, y la condición de la que dependen los datos
- Grado de inserto, geometría, rompevirutas — si el resultado se transfiere al siguiente pedido de herramienta
- Velocidad de superficie, avance por diente, profundidad de corte — los parámetros que se copian a producción
- Tipo de refrigerante, concentración, presión — la variable que más frecuentemente se omite
Medir después del corte
- Forma de viruta en cada operación — qué cambia primero y qué falla primero
- Muestra de acabado por característica crítica — si las piezas pasan la inspección
- Desgaste del filo a intervalos fijos — la vida útil de la herramienta como un número, no como una impresión
- Piezas desechadas y por qué — el costo de la primera corrida que la cotización debe asumir
Acordar los umbrales con el taller antes del corte: virutas que se fracturan dentro del ciclo, acabado que se mantiene en las características críticas, vida del filo igual o superior a una proporción acordada de la línea base C36000. Esa proporción es una cifra comercial que el comprador firma en lugar de un dato técnico que consultar, por lo que debe quedar escrita primero.
Mecanizar Ambos Grados con un Solo Proveedor
Linsy Copper suministra la ruta de barra en ambos lados de la comparación. Los grados con plomo incluyen C36000; los libres de plomo cubren C69300, C87850, C87860 y C27450. La familia completa se encuentra bajo Grados de Latón.
El material en barra y el mecanizado CNC interno provienen del mismo pedido. Un lote de prueba se cotiza como material más mecanizado, de modo que la diferencia de tiempo de ciclo y utillaje llega como una cifra en lugar de una estimación ensamblada entre dos proveedores. La barra y el componente terminado entonces conllevan una sola responsabilidad en lugar de una tolerancia dividida entre una fundición y un taller de mecanizado.
Cada pedido se envía con MTR/MTC que cubre grado y composición química, y los informes SGS están disponibles a solicitud con costo adicional de ensayo. Las medidas no estándar se producen como fabricación personalizada con MOQ bajo y un plazo de entrega típico de 10–60 días.
Conclusión
El costo de pasar a libre de plomo rara vez recae en el precio de la aleación. Recae en el tiempo de ciclo, el utillaje, la chatarra de la primera corrida y las operaciones secundarias después del torno — y ninguno de esos puede leerse de una tabla de índices antes de cortar las piezas. Esa es la brecha que hace que la decisión se estanque: la cifra que el comprador necesita es la cifra que solo produce una prueba.
Envíe el plano de la pieza con el volumen anual y el mercado de destino. Devolveremos una evaluación de material más mecanizado para ambas rutas, con plomo y libre de plomo, cuando la pieza lo permita.
Preguntas frecuentes
¿Puede el latón libre de plomo funcionar a la misma velocidad de corte que el C36000?
No. La velocidad superficial se reduce para controlar el calor, mientras que el avance por diente aumenta para que la viruta aún se fracture. Comience desde la hoja de datos del grado y temple reales.
¿El cambio a latón libre de plomo requiere utillaje diferente?
Generalmente la geometría de la plaquita en lugar de la máquina en sí — un filo más agudo, un rompevirutas más abierto y un cambio de grado donde la resistencia al calor lo requiera. La geometría de uso general heredada de un programa con plomo es lo que falla primero.
¿Puede Linsy suministrar la barra y mecanizar las piezas en el mismo pedido?
Sí. La barra y el mecanizado CNC interno se cotizan juntos, de modo que un lote de prueba llega como una sola cifra de material más procesamiento en lugar de dos estimaciones separadas.
¿Qué documentos acompañan al material?
Cada pedido se envía con MTR/MTC que cubre grado y composición química. Los informes de terceros SGS están disponibles a solicitud con costo adicional de ensayo.
¿Cuáles son el plazo de entrega y la cantidad mínima de pedido?
Las medidas no estándar se producen como fabricación personalizada con MOQ bajo, típicamente 10–60 días según el grado y las dimensiones.
David Huang es un especialista en materiales de cobre y Gerente de Ventas en Linsy Copper, con años de experiencia práctica apoyando a clientes globales en el abastecimiento de cobre y aleaciones de cobre.
Se especializa en productos industriales de cobre como cobre C11000, cobre libre de oxígeno C10200, latón, bronce, láminas de cobre, placas, tubos, barras y componentes de cobre procesados a medida.
Con un conocimiento práctico de la fabricación de cobre, inspección de calidad, tratamiento de superficies y cadenas de suministro de exportación, David ayuda a los clientes a elegir los materiales adecuados para aplicaciones eléctricas, mecánicas, marinas, de construcción e industriales.