O desenho diz livre de chumbo e a ficha de processo ainda diz C36000. O que muda no fuso é menor do que o número do índice sugere, mas não muda da mesma forma em cada grau livre de chumbo. Quatro coisas se movem: velocidade de corte, formação de cavaco, desgaste da aresta e as operações secundárias que seguem o torno. Ler essas quatro corretamente é o que separa um teste que converte de forma limpa de um que descarta uma semana de peças.
O Índice de Usinabilidade, Lido Corretamente
Um índice de usinabilidade é uma comparação, não uma propriedade do material. C36000 Latão de Corte Livre é a referência em 100, e toda outra liga de cobre é pontuada como uma fração dela.
Quatro coisas que o número não carrega:
- Em qual escala ele se baseia. As fichas técnicas americanas avaliam em relação ao C36000. As fichas técnicas europeias avaliam em relação ao CuZn39Pb3 (CW614N), um latão de corte livre diferente. Um 70 de uma fonte e um 70 da outra não são o mesmo 70.
- Em qual forma foi medido. O valor é normalmente citado para vergalhão trefilado. Uma fundição ou uma extrusão se comporta de forma diferente, e o número não acompanha a forma.
- Em qual têmpera foi medido. Os graus livres de chumbo são mais sensíveis à condição do que o C36000, então uma têmpera mole e uma dura do mesmo grau não usinam da mesma forma.
- De quem é a ficha técnica. Os valores publicados para um grau variam de 5 a 15 pontos, o que é uma condição de corte inteira e não uma diferença de arredondamento.
| Grau | Route | Índice, C36000 = 100 | Forma típica |
| C36000 | Referência com chumbo | 100 | Vergalhão, barra |
| C69300 | Silício, trabalhado | ~80–85 | Vergalhão, barra, forjamento |
| C87850 | Silício, fundido | ~70–85 | Fundição |
| C87860 | Silício mais zircônio, fundido | ~70 | Fundição, forjamento |
| C27450 | Sem aditivo | ~70 | Vergalhão, barra, forjamento |
Use o índice para direção e uma proporção aproximada, depois obtenha a velocidade inicial a partir da ficha técnica do grau e têmpera reais. É uma entrada para um corte de teste, não uma linha em uma especificação.
O Que a Queda do Índice Faz em um Ciclo Real
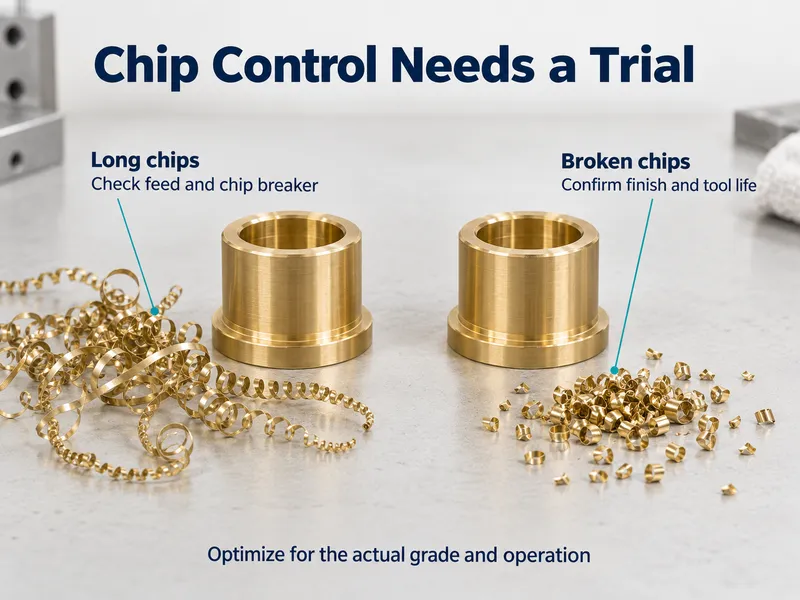
O chumbo faz seu trabalho mecanicamente. Ele permanece em grande parte não dissolvido na matriz de cobre-zinco como partículas finas dispersas que quebram o cavaco à medida que se forma e lubrificam a aresta de corte, então removê-lo altera o atrito e o cavaco ao mesmo tempo. O primeiro movimento é reduzir a velocidade de superfície, porque o calor é o que encurta a vida da aresta nesses graus. O avanço por dente é a alavanca separada que decide se o cavaco quebra, e geralmente vai para cima, não para baixo.
Esse segundo ponto é o contraintuitivo. Reduzir o avanço para ir com cuidado afina o cavaco e o torna mais emaranhado, e um teste que falha no controle de cavaco geralmente é um que rodou leve demais em vez de pesado demais.
| Sintoma da primeira execução | O que geralmente significa | Primeira correção |
| Cavacos longos envolvendo a ferramenta e a peça | Cavaco fino demais para fraturar | Aumente o avanço por dente; abra o quebra-cavaco |
| Acabamento rasgado que parece uma falha de avanço | Aresta postiça soldando e soltando | Ajuste a geometria da aresta ou a velocidade de superfície; verifique onde o refrigerante incide |
| Roscas rasgando no flanco | Espalhamento de material em vez de cisalhamento | Gume mais afiado, ângulo de saída mais positivo, óleo de corte em vez de emulsão onde o processo permite |
| Falha de gume em trabalho de pequeno diâmetro | Calor com pouco material atrás do gume para dissipá-lo | Velocidade de superfície mais baixa, reduzir balanço, aumentar pressão do refrigerante |
Três alavancas recuperam o controle de cavaco e não são substitutas entre si: graus de silício fraturam cavacos com mais facilidade do que a rota sem aditivos, um gume mais afiado com quebra-cavaco aberto faz a maior parte do trabalho de ferramenta, e refrigerante entregue sob pressão e direcionado ao cavaco remove o que a geometria quebra. A geometria do gume é onde a compensação realmente acontece, porque um gume afiado com raio de ponta controlado corta mais frio do que um gume mais pesado na mesma velocidade de superfície.
Uma meta de Ra não atingida geralmente indica material que soldou no gume, e não um erro de avanço. O balanço é a correção mais barata da lista — uma ferramenta longa em trabalho de pequeno diâmetro perde rigidez duas vezes, pelo diâmetro e pelo comprimento, e a flexão aparece como problema de acabamento antes de um problema dimensional.
Graus para Usinagem Livre de Chumbo
Quatro graus cobrem a maior parte do trabalho de usinagem sem chumbo, e eles se dividem em duas famílias.
| Grau | Cobre | Chumbo | O que fratura o cavaco | Forma | Índice | Designação europeia |
| C69300 | 73–77% | ≤0.09% | Silício | Vergalhão, barra, forjamento | ~80–85 | CW724R / CuZn21Si3P |
| C87850 Latão sem Chumbo | 75–78% | ≤0.09% | Silício | Fundição | ~70–85 | — |
| C87860 Latão Fundido sem Chumbo | 75–79% | ≤0.09% | Silício mais zircônio | Fundição, forjamento | ~70 | — |
| C27450 | 60–65% | ≤0.25% | Nada adicionado | Vergalhão, barra, forjamento | ~70 | — |
Família do silício. C69300 é o membro trabalhado e o que cobre trabalho de torneamento com barra. C87850 é fornecido como fundições em areia, molde permanente e contínuo para corpos de válvulas de água, torneiras e conexões, enquanto C87860 adiciona zircônio para refino de grão que eleva a forjabilidade para cerca de 95 com o índice de corte inalterado em 70.
Rota sem aditivos. C27450 mantém o chumbo em ≤0.25% sem silício ou bismuto. Forja e rosqueia bem e retorna a um fluxo convencional de sucata de latão, ao custo do menor índice de corte da tabela.
Designações europeias não são uma tabela de substituição. C69300 mapeia claramente para CW724R (CuZn21Si3P) sob EN 12164 e EN 12165. A família EN de baixo chumbo não mapeia um para um nos códigos UNS — CW510L (CuZn42) é um grau de forjamento a quente em uma faixa de cobre diferente, não um gêmeo do C27450, e CW511L (CuZn38As) contém arsênio. Quando um desenho europeu chega, combine por composição e certificado em vez de por linha de código.
Peças Usinadas por Aplicação
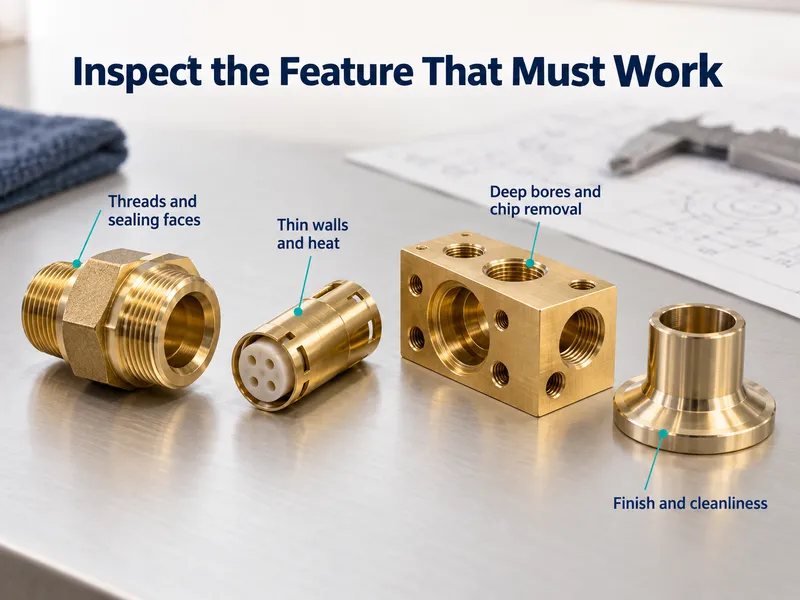
O mesmo grau se comporta de forma diferente de peça para peça, e a diferença é definida por qual característica precisa funcionar.
| Tipo de peça | O que é difícil nela em sem chumbo | Onde a correção se aplica |
| Conexões para água potável: corpos de válvulas, conectores, fusos | Faces de vedação e roscas externas são as superfícies funcionais, e ambas são onde o espalhamento aparece primeiro | Acabamento do flanco da rosca, laminação ou repasse de rosca em vez de torneamento de ponto único até a profundidade |
| Terminais elétricos, carcaças, corpos de contato | Pequeno diâmetro e parede fina deixam pouco material para dissipar o calor | Velocidade de superfície mais baixa, balanço mais curto, pressão de refrigerante mais alta |
| Ferragens médicas e de contato com alimentos | Acabamento superficial e limpeza são os critérios de liberação, não apenas dimensões | Controle de Ra através da geometria do gume, depois rebarbação e limpeza antes da embalagem |
| Corpos hidráulicos e pneumáticos | Furos profundos e cavidades cegas decidem se o cavaco sai ou fica | Ciclos de pica-pica, refrigerante através da ferramenta ou de alta pressão, geometria de quebra-cavaco |
| Forjados acabados no torno | Cortes interrompidos sobre estoque conformado a quente removem material de forma irregular | Estratégia de entrada e saída, e um avanço que mantém o cavaco quebrando através da interrupção |
Essa tabela mapeia onde um grau é usado. Se uma dada peça deve ser convertida ou não é uma questão diferente, e é respondida mais abaixo em Quando o Livre de Chumbo Não É a Escolha Certa.
Onde o Sem Chumbo Realmente Custa Mais — e Onde Não Custa
Preço do Material Contra Tempo de Ciclo
Barra sem chumbo é normalmente mais cara por quilograma e mais lenta por peça, então ambos os efeitos empurram na mesma direção no custo unitário. O que decide uma conversão é o custo total da peça posta no destino, e a oficina controla cada linha dele exceto a primeira.
Três coisas silenciosamente quebram uma comparação de dois orçamentos:
- Tempo de ciclo emprestado do programa antigo. Um orçamento sem chumbo construído sobre velocidades do C36000 subestima o custo na medida que o teste existe para descobrir. Ambas as rotas devem ser orçadas com seus próprios parâmetros.
- Ferramental deixado de fora de um lado. Grau do inserto, geometria do quebra-cavaco e quaisquer especiais pertencem a ambos os orçamentos ou a nenhum.
- Sucata precificada à taxa errada. A sucata de primeira produção é o verdadeiro risco numa peça convertida, e um orçamento que assume rendimento maduro esconde isso.
Um quarto aplica-se a peças regulamentadas. Uma peça substituída carrega uma verificação de primeira amostra e de composição que o grau incumbente não precisava, e essa inspeção é uma linha de custo e não uma despesa geral.
Crédito de Sucata e Reciclagem
As aparas são o maior custo recuperável num trabalho de maquinagem, e os graus sem chumbo dividem-se em fluxos diferentes. As aparas com silício voltam como uma fusão separada e mantêm um crédito de grau de silício em vez de um de latão com chumbo. O C27450 não contém silício nem bismuto, pelo que retorna a uma fusão de latão convencional a um crédito normal.
Mantidos separados, cada fluxo tem um comprador; misturados num só contentor, o lote cai para o valor do seu componente mais barato. A segregação de aparas é o item mais barato nesta página e o mais fácil de perder num pavilhão movimentado.
Forma, Têmpera e Tolerância: O Que Fixar na Consulta
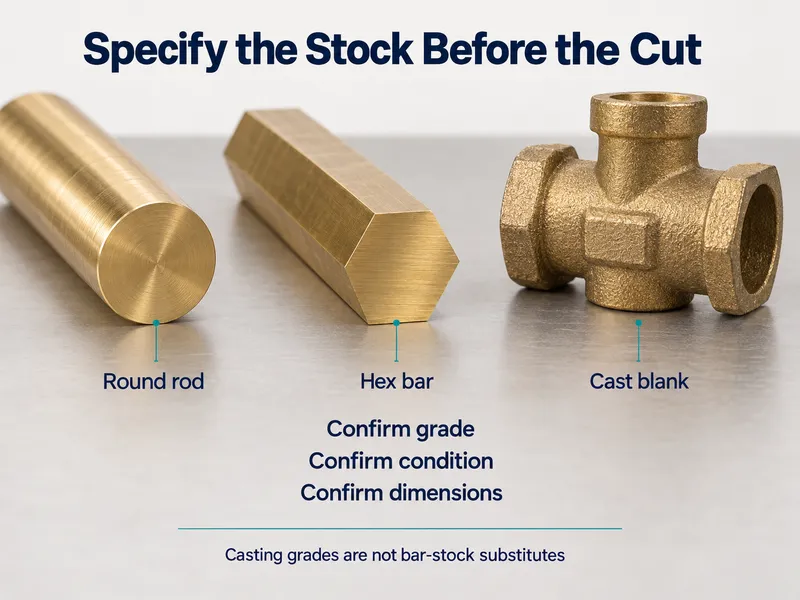
Aquilo com que a barra chega altera o que a máquina tem de fazer, pelo que estes pontos são acordados no pedido de cotação e não no chão de fábrica.
- Forma. A barra redonda, hexagonal ou plana define o número de operações antes do corte da peça. Uma forma hexagonal ou plana quase líquida elimina a primeira passagem de torneamento em peças maioritariamente redondas. Barra de Latão abrange as opções com e sem chumbo; a família de formas encontra-se em Barra de Cobre.
- Têmpera ou condição. A haste trefilada é fornecida em condições designadas — R360, R430, R500 segundo a EN, ou um intervalo de dureza segundo a ASTM. Os graus sem chumbo maquinam-se de forma mais diferenciada ao longo dessas condições do que o C36000, pelo que a têmpera é uma variável de maquinagem, não apenas de resistência.
- Tolerância de diâmetro e retidão. As classes de tolerância da haste trefilada diferem entre os sistemas EN e ASTM. Em máquinas de alimentação por barra, a retidão e o comprimento importam tanto como o diâmetro, porque definem como a barra entra no casquilho.
Especifique os três em função dos números do desenho e confirme a norma que a fábrica irá certificar — a haste C36000 rege-se pela ASTM B16, enquanto o C69300 rege-se pela ASTM B371.
Operações Secundárias: Laminação de Rosca, Roscamento, Rebarbação, Galvanoplastia
O torno não é onde uma conversão tem sucesso ou falha. A maior parte do custo que surpreende um primeiro orçamento reside nas operações seguintes, e cada uma move-se por uma razão diferente.
- Laminagem de roscas. A laminagem segue a conformabilidade e não o índice de corte, pelo que um grau de índice baixo ainda pode laminar bem — mas os graus com silício normalmente exigem o reposicionamento do diâmetro do esboço, o que é uma alteração de ferramenta registada no orçamento.
- Roscagem por macho. As aparas sem chumbo espalham-se em vez de cisalhar, pelo que os machos são substituídos e o tempo de ciclo aumenta em cada furo roscado. Em machos pequenos, a diferença manifesta-se como quebra e não como funcionamento lento.
- Rebarbagem. Os graus com silício deixam uma rebarba mais dura e mais abrasiva, pelo que um ciclo de tamboreamento herdado do C36000 demora mais tempo ou necessita de meios diferentes — um custo que aparece depois do orçamento e não nele.
- Galvanoplastia. A aderência depende da limpeza alcalina antes do banho, não da liga base. Onde a galvanoplastia é especificada, essa preparação pertence ao orçamento como linha própria.
Quando o Livre de Chumbo Não É a Escolha Certa
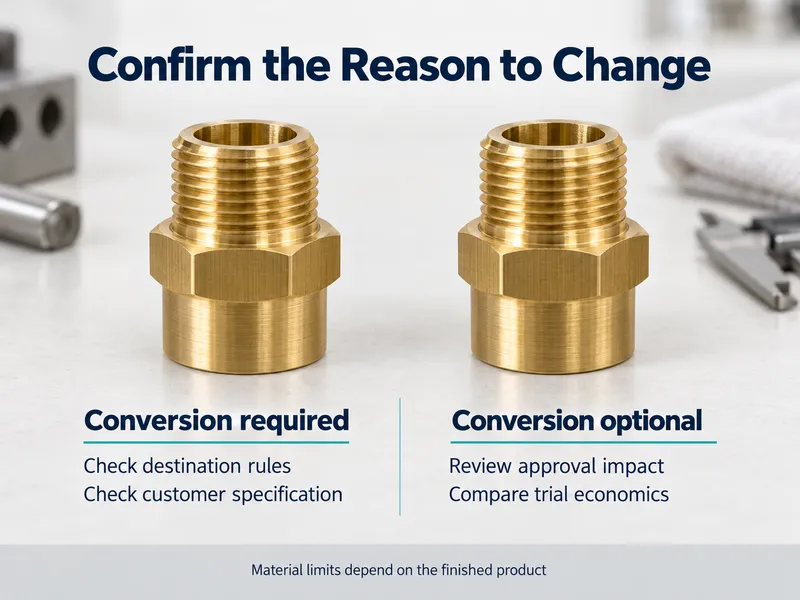
Uma conversão vale a pena quando algo a exige. Sem esse fator, a substituição compra custo e risco em vez de conformidade.
Razões para manter com chumbo:
- Nada no requisito o exige. Sem limite de chumbo no mercado de destino, sem contacto com água potável, sem menção de isento de chumbo no desenho — nada disso em jogo significa que a substituição custa dinheiro e não devolve nada.
- A peça está aprovada, ou é de segurança. Alterar o material numa peça aprovada abre um processo de controlo de alterações, e a requalificação custa normalmente mais do que a poupança de maquinagem vale.
- Furos profundos e de pequeno diâmetro dominam a geometria. A evacuação de aparas já é a restrição mais apertada na peça, e o índice mais baixo retira a margem que mantinha o furo limpo.
- O volume não financia um ensaio. Uma conversão só é corretamente orçamentada após um lote de ensaio, e um trabalho que nunca se repete não tem nada contra que amortizá-la.
- O acabamento já se encontra no limite do processo. O chumbo é o que sustenta essa margem hoje, pelo que é a primeira coisa a desaparecer.
Razões para substituir:
- Algo o exige. Uma encomenda de água potável para um mercado regulamentado não tem qualquer opção com chumbo, e o custo é o preço de entrada.
- Um grau de baixo chumbo já cobre a peça. Onde o limite é um valor de baixo chumbo e não zero, C34000 Latão de Baixo Teor de Chumbo mantém a maior parte do comportamento de corte livre a 0,8–1,5% de chumbo, normalmente por menos do que uma substituição total.
- O trabalho repete-se em volume. Um trabalho repetitivo paga o ensaio, e os números que produz passam então a vigorar durante a vida do programa.
O Que um Teste Realmente Resolve
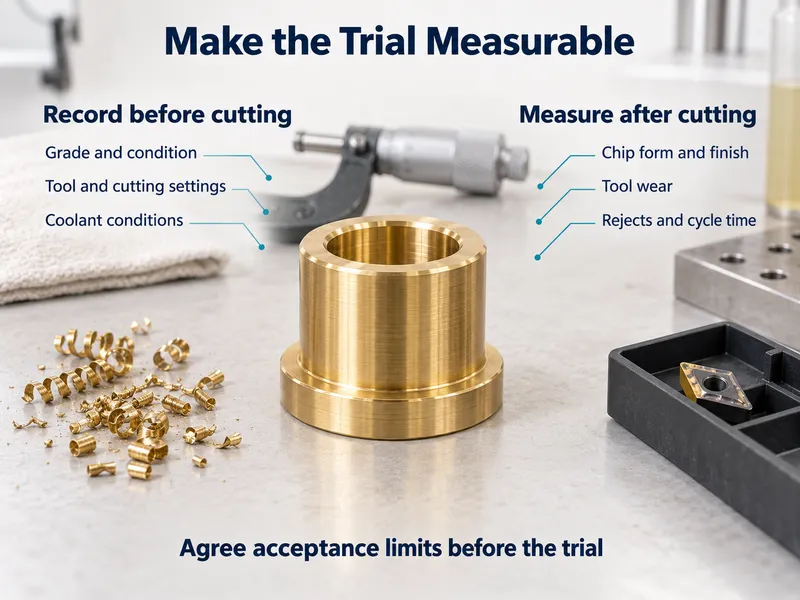
O custo recai no tempo de ciclo, nas ferramentas e na sucata de primeira produção, e nada disso pode ser lido numa tabela de índices. Assenta num lote da mesma peça, cortado em ambos os graus contra limiares fixados antes do corte.
Dois grupos de registo, e a diferença é o ponto essencial: o que fixa antecipadamente torna o ensaio um teste justo, o que mede depois transforma as peças num número que o orçamento pode suportar.
Fixar antes do corte
- Grau, número de vazamento, têmpera — o certificado que o cliente lê, e a condição de que os dados dependem
- Grau do inserto, geometria, quebra-aparas — se o resultado é transferível para a próxima encomenda de ferramenta
- Velocidade de superfície, avanço por dente, profundidade de corte — os parâmetros que são copiados para a produção
- Tipo de refrigerante, concentração, pressão — a variável mais frequentemente omitida
Medir após o corte
- Forma do cavaco em cada operação — o que muda primeiro e o que falha primeiro
- Amostra de acabamento por característica crítica — se as peças passam na inspeção
- Desgaste da aresta em intervalos fixos — vida útil da ferramenta como um número, não como uma impressão
- Peças refugadas e por quê — o custo da primeira produção que o orçamento tem de suportar
Acordar os limites com a oficina antes do corte: cavacos a fraturar dentro do ciclo, acabamento a manter-se nas características críticas, vida da aresta igual ou superior a uma percentagem acordada da referência C36000. Essa percentagem é um valor comercial que o comprador assina, e não um facto técnico a consultar, razão pela qual tem de ser registada primeiro.
Usinagem de Ambos os Graus com Um Único Fornecedor
A Linsy Copper fornece a barra em ambos os lados da comparação. Os graus com chumbo incluem o C36000; os isentos de chumbo abrangem o C69300, C87850, C87860 e C27450. A família completa está sob Graus de Latão.
O material em barra e a maquinagem CNC interna provêm da mesma encomenda. Um lote de ensaio é orçamentado como material mais maquinagem, pelo que a diferença de tempo de ciclo e de ferramentas chega como um valor e não como uma estimativa reunida de dois fornecedores. A barra e o componente acabado passam então a ter uma única responsabilidade, em vez de uma tolerância dividida entre uma fundição e uma oficina de maquinagem.
Cada encomenda é expedida com MTR/MTC abrangendo o grau e a composição química, e os relatórios SGS estão disponíveis a pedido com custo de ensaio adicional. Os tamanhos fora de stock são produzidos por encomenda com MOQ baixo, com um prazo de entrega típico de 10–60 dias.
Conclusão
O custo de passar para isento de chumbo raramente recai no preço da liga. Recai no tempo de ciclo, nas ferramentas, nos refugos da primeira produção e nas operações secundárias após o torno — e nada disso pode ser lido numa tabela de índices antes de as peças serem cortadas. É essa a lacuna que faz a decisão estagnar: o número de que o comprador precisa é o número que só um ensaio produz.
Envie o desenho da peça com o volume anual e o mercado de destino. Devolveremos uma avaliação de material mais maquinagem para ambas as rotas, com e sem chumbo, quando a peça o permitir.
FAQ
O latão isento de chumbo pode ser maquinado à mesma velocidade de corte que o C36000?
Não. A velocidade de superfície diminui para controlar o calor, enquanto o avanço por dente aumenta para que o cavaco ainda frature. Comece pela ficha técnica do grau e tempera reais.
A mudança para latão isento de chumbo exige ferramentas diferentes?
Normalmente, a geometria do inserto e não a máquina em si — uma aresta mais afiada, um quebra-cavacos mais aberto e uma mudança de classe onde a resistência ao calor o exigir. A geometria de uso geral transportada de um programa com chumbo é o que falha primeiro.
A Linsy pode fornecer a barra e maquinar as peças na mesma encomenda?
Sim. A barra e a maquinagem CNC interna são orçamentadas em conjunto, pelo que um lote de ensaio chega como um único valor de material mais processamento, em vez de duas estimativas separadas.
Que documentos acompanham o material?
Cada encomenda é expedida com MTR/MTC abrangendo o grau e a composição química. Os relatórios de terceiros SGS estão disponíveis a pedido com custo de ensaio adicional.
Quais são o prazo de entrega e a quantidade mínima de encomenda?
Os tamanhos fora de stock são produzidos por encomenda com MOQ baixo, tipicamente 10–60 dias dependendo do grau e das dimensões.
David Huang é especialista em materiais de cobre e Gerente de Vendas na Linsy Copper, com anos de experiência prática apoiando clientes globais na aquisição de cobre e ligas de cobre.
Ele é especializado em produtos industriais de cobre, como cobre C11000, cobre isento de oxigênio C10200, latão, bronze, chapas, placas, tubos, barras e componentes de cobre com processamento personalizado.
Com conhecimento prático em fabricação de cobre, inspeção de qualidade, tratamento de superfície e cadeias de suprimentos de exportação, David ajuda os clientes a escolher os materiais certos para aplicações elétricas, mecânicas, marítimas, de construção e industriais.